


Pasiuna
Ang modernong produksiyon sa sheet metal nagdepende sa mga proseso nga makahatag og hugot nga tolerance, paspas nga turnaround, ug masubli nga kalidad, labi na sa mga komplikadong piyesa. Pagputol sa Tukma nga Laser matubag kini nga mga panginahanglan pinaagi sa paggamit og naka-focus, kontrolado sa kompyuter nga beam aron putlon ang metal nga adunay talagsaong katukma ug gamay nga pagtuis sa materyal. Kini nga artikulo nagpatin-aw kung giunsa paglihok ang proseso, nganong kini milabaw sa daghang naandan nga mga pamaagi sa pagputol, ug kung asa kini nagmugna og labing kadaghan nga bili sa mga workflow sa paggama. Gitakda usab niini ang mga nag-unang bentaha nga kinahanglan masabtan sa mga magbabasa sunod: katulin, pagkamakanunayon, pagka-flexible sa disenyo, ug ang abilidad sa pagsuporta sa mga industriya nga nanginahanglan og limpyo nga mga ngilit ug kasaligan nga pagkontrol sa dimensyon.
Ngano nga ang Precision Laser Cutting usa ka Strategic Bentaha
Pagputol sa Tukma nga Laser nagbag-o sa sukarananpaghimo og sheet metal, nga nagtanyag og kontrolado kaayo, dili-kontak nga pamaagi para sa pagputol sa mga materyales. Pinaagi sa paggamit sa usa ka naka-focus nga silaw sa kahayag, kini nga teknolohiya makab-ot ang eksaktong katukma sa dimensyon nga wala’y pisikal nga pagkaguba nga nalangkit sa tradisyonal nga mekanikal nga mga himan.
Sa panahon diin ang mga kadena sa suplay sa kalibutan nanginahanglan og kaabtik ug katukma, ang pagsagop sa abante nga laser profiling naghatag sa mga tiggama og lahi nga bentaha sa kompetisyon. Ang abilidad sa pagbalhin dayon gikan sa digital nga disenyo ngadto sa pisikal nga prototype nagwagtang sa daghang mga paglangan sa tooling, nga nagtugot sa mas paspas nga oras sa merkado alang sa komplikado nga mga geometric nga sangkap.
Giunsa ang pagputol sa katukma sa laser nagpauswag sa katulin ug pagkamakanunayon
Ang paghiusa sa computer numerical control (CNC) uban sa mga abanteng sistema sa laser nagbunga og wala pa sukad nga katulin sa produksiyon ug pagkaparehas sa bahin-sa-bahin. Dili sama sa mga mekanikal nga makina nga nanginahanglan og pisikal nga pag-ilis sa die, Pagputol sa Tukma nga Laser hapsay nga pagbalhin tali sa managlahing mga profile sa bahin gamit ang mga digital nga file.
Kining digital workflow nagpasabot og talagsaong katulin sa produksiyon. Pananglitan, ang modernong fiber laser systems makab-ot ang cutting speeds nga molapas sa 40 metros kada minuto kon magproseso og thin-gauge metals (ubos sa 2 mm). Dugang pa, ang non-contact nature sa proseso nagsiguro sa balik-balik nga katukma nga kanunay nga gihuptan sa ±0.05 mm, nga halos makawagtang sa dimensional drift nga gipahinabo sa pagkaguba sa himan sa dugay nga pagdagan sa produksiyon.
Unsang mga industriya ang nagsalig sa pagputol sa katukma sa laser
Ang estrikto nga mga tolerance ug limpyo nga mga finish sa ngilit nga nakab-ot pinaagi sa Pagputol sa Tukma nga Laser gihimo kini nga kinahanglanon sa mga sektor nga adunay taas nga regulasyon ug kritikal nga performance.
Ang industriya sa aerospace nagsalig pag-ayo niining teknolohiyaha aron makahimo og gaan, taas og kusog nga mga sangkap sa aluminum ug titanium nga adunay gamay nga thermal distortion. Sa susama, ang sektor sa mga medical device naggamit og laser cutting para sa mga instrumento sa pag-opera ug mga implantable device, diin ang estrikto nga pagsunod sa internasyonal nga mga giya sa kalidad, sama sa gitukod sa ISO, kay mandatory. Gigamit usab sa mga tiggama og sakyanan ang proseso sa pag-prototype sa mga structural bracket ug mga component sa tambutso dayon sa dili pa mosaad sa paggamit og mga high-volume stamping tools.
Unsa ang Precision Laser Cutting ug Giunsa Pagtrabaho ang Proseso
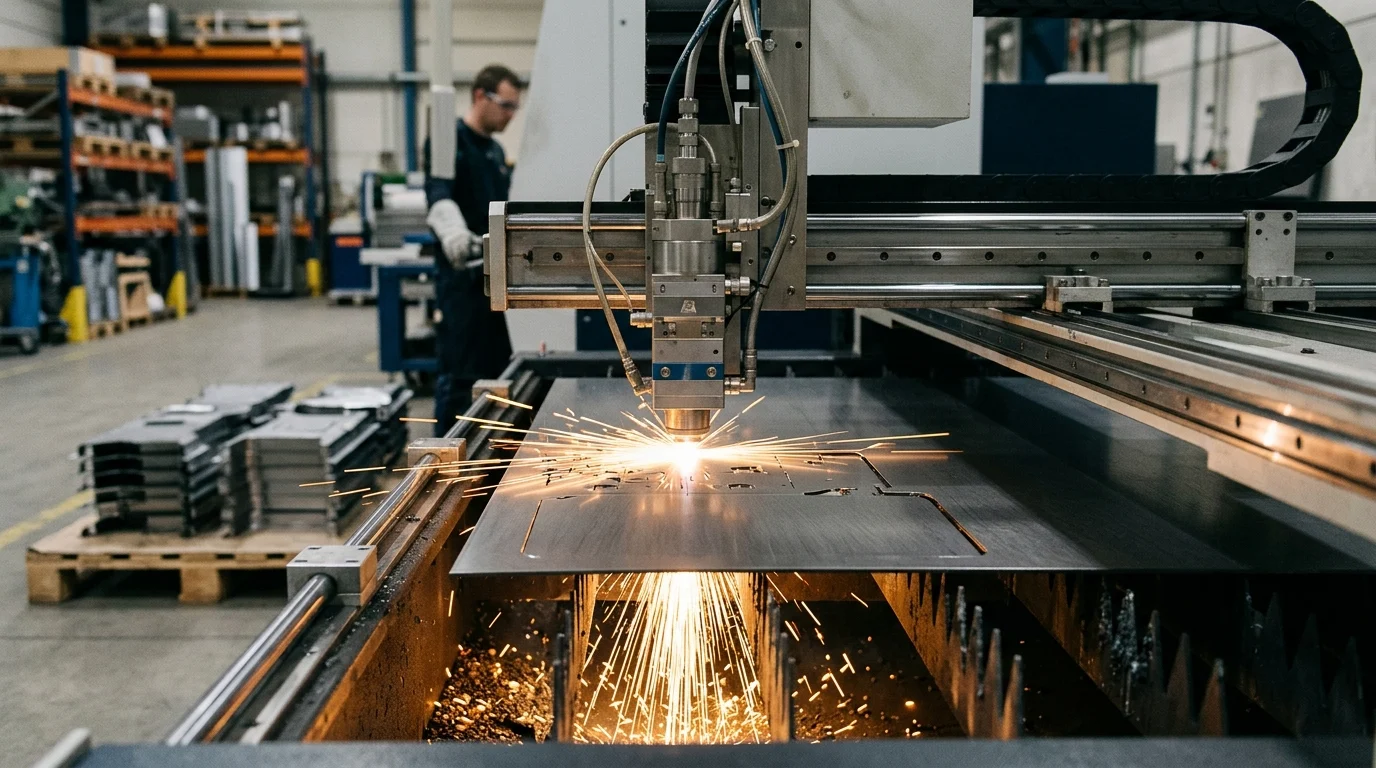
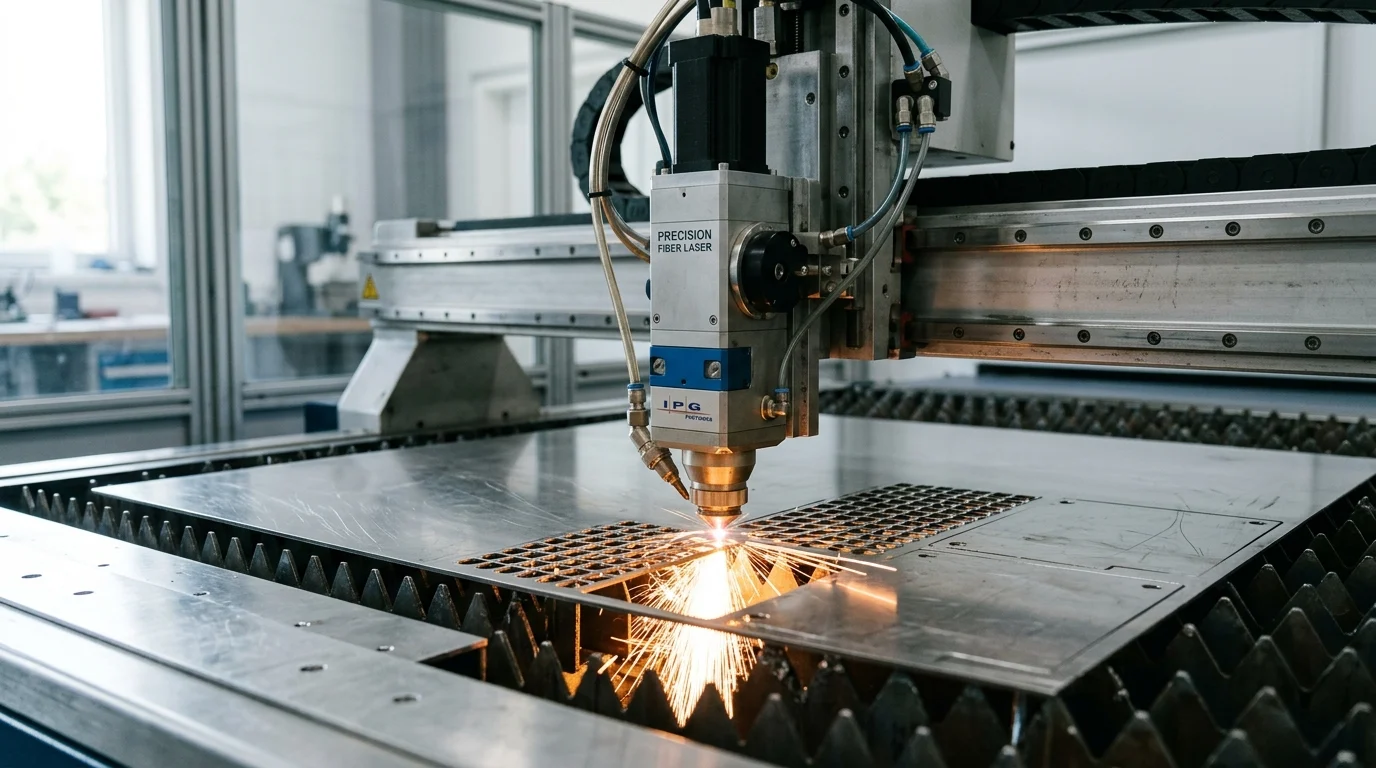
Sa kinauyokan niini, Pagputol sa Tukma nga Laser Naglambigit kini sa pagmugna og high-power laser beam, nga gipunting kini pinaagi sa sunod-sunod nga mga lente o fiber optics, ug gidirekta kini ngadto sa usa ka sheet metal workpiece. Ang gikonsentrar nga enerhiya paspas nga nagpainit sa materyal ngadto sa melting o vaporization point niini, samtang ang usa ka aktibo nga assist gas naglimpyo sa tinunaw nga materyal gikan sa cut zone.
Kining lokal nga paggamit sa grabeng kainit nagtugot sa paghimo og komplikado nga mga disenyo nga imposibleng makab-ot gamit ang mekanikal nga mga blade o mga suntok, samtang gipadayon ang integridad sa istruktura sa palibot nga metal.
Giunsa makaapekto ang laser source, assist gas, ug CNC programming sa mga resulta
Ang interaksyon tali sa tinubdan sa laser, sa assist gas, ug sa CNC programming ang nagdikta sa katapusang kalidad sa pagputol. Ang mga fiber laser, nga naglihok sa wavelength nga gibana-bana nga 1.06 micrometers, masuhop pag-ayo sa mga metal, nga naghimo kanila nga labi ka episyente alang sa pagputol sa mga reflective nga materyales sama sa aluminum ug brass. Ang mga CO2 laser, nga naglihok sa 10.6 micrometers, nagpabilin nga magamit alang sa mas baga nga mga plato ug dili metal.
Ang mga assist gas adunay parehas nga kritikal nga papel. Ang oksiheno kanunay nga gigamit isip assist gas para sa mild steel tungod kay kini makamugna og exothermic reaction nga makapadali sa proseso sa pagputol. Sa laing bahin, ang high-pressure nitrogen gigamit para sa stainless steel ug aluminum aron mapanalipdan ang gipainit nga ngilit gikan sa oksihenasyon, nga moresulta sa usa ka limpyo, andam na nga i-weld nga pagkahuman. Ang programa sa CNC nag-organisar sa tukma nga feed rate ug focal position nga gikinahanglan aron ma-optimize kini nga mga variable.
| Bahin | Fiber Laser (Solid nga Estado) | CO2 Laser (Gas) |
|---|---|---|
| Haba sa balud | ~1.06 µm | ~10.6 µm |
| Labing Haom Para sa | Nipis ngadto sa medium nga sheet metal, mga metal nga nagpabanaag | Bagang plato, dili metal (kahoy, acrylic) |
| Kaepektibo sa Enerhiya | Taas (hangtod sa 30% nga kahusayan sa pagsaksak sa dingding) | Mas ubos (kasagaran 10-15%) |
| Pagmentinar | Ubos (walay naglihok nga mga salamin sa agianan sa beam) | Taas (nanginahanglan og pag-align sa salamin ug pag-ilis sa gas) |
Unsang mga lakang sa proseso ang naghubit sa pagputol sa katukma sa laser
Ang Pagputol sa Tukma nga Laser Ang workflow gihubit sa sunod-sunod nga kontrolado kaayo nga digital ug pisikal nga mga lakang. Nagsugod kini sa computer-aided design (CAD), diin ang mga inhenyero nag-draft sa 2D o 3D geometry sa bahin. Kini nga digital nga modelo dayon gi-import ngadto sa computer-aided manufacturing (CAM) software.
Ang CAM software mohubad sa geometry ngadto sa G-code, nga maoy modikta sa eksaktong mga lihok sa makina. Ang mga operator unya mohimo sa pag-setup sa materyal, nga mosiguro nga ang sheet metal nalig-on sa cutting bed. Kung magsugod na ang cycle, ang laser motusok sa materyal ug mosunod sa giprograma nga toolpath. Sa katapusan, ang mga giputol nga parte gihan-ay ug gisusi aron masiguro nga nahiuyon sa orihinal nga digital model.
Unsang mga detalye ang labing importante
Kinahanglan nga susihon sa mga inhenyero ug mga grupo sa pagpamalit ang pipila ka kritikal nga mga detalye kung mogamit Pagputol sa Tukma nga LaserAng gilapdon sa kerf—ang gidaghanon sa materyal nga matangtang sa laser beam—importante kaayo para sa hugot nga paghimo og salag ug komplikado nga mga detalye, kasagaran gikan sa 0.1 mm ngadto sa 0.3 mm depende sa gibag-on sa materyal ug focal length.
Laing importanteng espesipikasyon mao ang heat-affected zone (HAZ). Samtang ang laser cutting kay localized kaayo, ang kasikbit nga metal makasinati gihapon og thermal cycling, nga makausab sa metallurgical properties niini. Ang pagminus sa HAZ importante para sa mga parte nga moagi sa heat cutting. sunod nga pagporma o kakapoy nga pagkarga. Sa katapusan, ang katukma sa posisyon ug mga sukdanan sa pagkabalik-balik nagdikta kung ang mga bahin sa pagputol mo-align ba sa husto sa panahon sa katapusang pag-assemble.
Giunsa Pagtandi ang Precision Laser Cutting sa Ubang mga Pamaagi sa Pagputol
Samtang Pagputol sa Tukma nga Laser kay daghan kaayog gamit ug kaylap nga gigamit, kini anaa sulod sa mas lapad nga ekosistema sa mga teknolohiya sa pagputol sa industriya. Ang pagsabot kon giunsa kini pagkumpara sa alternatibong mga pamaagi—sama sa plasma cutting, waterjet cutting, ug mechanical punching—importante alang sa pag-optimize sa ekonomiya sa produksiyon ug kalidad sa piyesa.
Unsang mga punto sa pagtandi ang labing importante
Kon magtandi sa mga pamaagi sa pagputol, ang mga inhenyero kinahanglan nga motimbang-timbang sa dimensional tolerance, edge finish, thermal impact, ug processing speed.
| Pamaagi sa Pagputol | Kasagaran nga Pagkamatugtanon | Sona nga Naapektuhan sa Init (HAZ) | Kalidad sa Ngilit | Labing Maayo nga Gibag-on sa Materyal |
|---|---|---|---|---|
| Laser nga may Presensya | ±0.05 mm ngadto sa ±0.1 mm | Minimal | Maayo kaayo (hapsay, bertikal) | 0.5 mm hangtod 25 mm |
| Pagputol sa Plasma | ±0.3 mm ngadto sa ±0.5 mm | Mahinungdanon | Kasarangan (medyo hugaw/bevel) | 10 mm hangtod 50 mm+ |
| Pagputol sa Waterjet | ±0.1 mm ngadto sa ±0.2 mm | Wala (bugnaw nga proseso) | Maayo kaayo (walay thermal distortion) | 5 mm hangtod 150 mm+ |
| Pagsumbag sa CNC | ±0.1 mm | Wala | Maayo (basin kinahanglan nga tangtangon ang mga burring) | 0.5 mm hangtod 6 mm |
Sama sa gipakita sa lamesa, Pagputol sa Tukma nga Laser nagtanyag sa pinakamaayong balanse sa hugot nga tolerances ug taas nga kalidad sa ngilit para sa thin-to-medium gauge sheet metal, samtang ang waterjet cutting gikinahanglan lamang kung ang thermal distortion kinahanglan nga hingpit nga likayan.
Unsang mga kompromiso ang makaapekto sa gasto, pagka-flexible, ug sakup sa materyal
Ang pagpili sa teknolohiya sa pagputol naglakip sa kinaiyanhong mga kompromiso. Ang plasma cutting kasagaran moresulta sa mas ubos nga gasto sa operasyon ug puhunan sa kapital kaysa sa mga high-wattage fiber laser, nga naghimo niini nga ekonomikanhon nga paborable alang sa bug-at nga structural steel diin ang ±0.5 mm nga tolerance madawat. Bisan pa, ang plasma naglisud sa komplikado nga mga geometriya ug nagbilin ug klaro nga HAZ.
Ang waterjet cutting naghatag ug dakong kalaya sa pag-ayo sa gilapdon sa materyal, nga makahimo sa paghiwa sa baga nga titanium, seramika, ug mga composite nga dili mausab ang temperatura sa materyal. Ang kabaylo mao ang katulin; ang waterjet mas hinay ug mas mahal kada pulgada sa pagputol kaysa laser cutting. Ang mechanical punching nagtanyag ug maayo kaayong kalaya sa mga parte nga adunay balik-balik nga mga buho ug nagtugot sa 3D forming (sama sa mga louver) sa samang setup, apan kini limitado sa mga limitasyon sa tooling ug dili makatupong sa kalaya sa laser para sa freeform contours.
Unsay Nagtino sa Kalidad, Gasto, ug Kaepektibo sa Produksyon
Ang komersyal nga posibilidad sa Pagputol sa Tukma nga Laser nagsalig sa maampingong pagbalanse sa mga operational variable. Samtang ang teknolohiya tukma gyud, ang katapusang gasto kada piyesa ug ang kinatibuk-ang kalidad sa ani dako og impluwensya sa material dynamics, software optimization, ug maintenance sa kagamitan.
Giunsa makaapekto ang materyal, gibag-on, salag, ug kapabilidad sa makina sa output
Ang pagpili sa materyal ug gibag-on sa sheet mao ang sukaranan nga nagdikta sa gikinahanglan nga mga parameter sa pagputol ug sa resulta nga kahusayan sa produksiyon. Ang mga modernong fiber laser, nga kasagaran gikan sa 4kW hangtod 12kW sa mga setting sa industriya, dali nga makaproseso sa malumo nga asero hangtod sa 25 mm nga gibag-on. Bisan pa, ang katulin sa pagputol kusog nga moubos samtang motaas ang gibag-on, nga direktang makaapekto sa gasto sa oras sa makina.
Ang kahusayan sa produksiyon nagsalig usab pag-ayo sa nesting software. Ang abante nga algorithmic nesting maka-optimize sa pagbutang sa parte sa usa ka piraso sa metal, nga kanunay nga makapakunhod sa mga scrap nga materyal og 15% ngadto sa 20% kon itandi sa manual layouts. Dugang pa, ang kapabilidad sa makina mismo—sama sa linear drive motors batok sa tradisyonal nga rack-and-pinion systems—nagtino kon unsa ka paspas ang laser head makapadali ug makahinay sa pag-agi sa mga hait nga kanto nga dili mawad-an sa katukma.
Unsang mga risgo sa kalidad ang angay susihon sa mga pumapalit
Bisan pa sa awtomatik nga kinaiya sa precision laser cutting, ang mga pumapalit kinahanglan nga magpabilin nga mabinantayon bahin sa piho nga mga risgo sa kalidad. Ang pagtapok sa dross—ang nalig-on pag-usab nga tinunaw nga metal nga nagtapot sa ubos nga ngilit sa giputol—mahimong mahitabo kung ang assist gas pressure o cutting speed dili husto nga na-calibrate, nga nanginahanglan og mahal. mga operasyon sa ikaduhang pag-deburring.
Ang thermal distortion usa pa ka dakong risgo, ilabi na kon magputol og nipis nga mga sheet nga adunay dasok nga feature concentrations. Ang sobra nga kainit mahimong hinungdan sa pagkaliko sa sheet metal, nga makapahimo sa parte nga dili na makaabot sa tolerance. Kinahanglan usab nga susihon sa mga pumapalit ang potensyal sa micro-cracking sa heat-affected zone, ilabi na sa high-carbon steels ug specialized aerospace alloys. Ang mga proseso nga maayo ang pagkalibrate kinahanglan nga magmintinar sa defect rates nga ubos sa 1% threshold.
Unsaon pagtimbang-timbang sa kapabilidad sa supplier
Ang pagtimbang-timbang sa usa ka supplier sa sheet metal fabrication nagkinahanglan og pagtan-aw lapas sa ilang listahan sa makinarya. Ang pasalig sa usa ka supplier sa kalidad kanunay nga gipakita pinaagi sa ilang pagsunod sa internasyonal nga mga sistema sa pagdumala sa kalidad, sama sa mga sumbanan nga gipatik sa ISO.
Kinahanglan nga susihon sa mga pumapalit ang mga protocol sa preventive maintenance sa supplier; ang laser optics ug cutting nozzles kinahanglan nga ampingan pag-ayo aron malikayan ang beam divergence ug cut degradation. Dugang pa, ang pagtimbang-timbang sa mga proseso sa inspeksyon sa hilaw nga materyales sa supplier nagsiguro nga ang mga kalainan sa gibag-on sa sheet metal o taya sa ibabaw dili makadaot sa kalig-on sa proseso sa laser cutting.
Unsaon Pagdesisyon Kung Angay ba ang Precision Laser Cutting?
Ang pagtino sa labing maayong pamaagi sa paggama nanginahanglan ug usa ka holistikong panglantaw sa siklo sa kinabuhi sa proyekto. Samtang ang precision laser cutting usa ka teknolohiya nga adunay taas nga kapasidad, dili kini usa ka unibersal nga solusyon alang sa tanang kinahanglanon sa paghimo og metal. Ang mga inhenyero ug mga propesyonal sa pagpamalit kinahanglan nga ipahiangay ang mga kusog sa teknolohiya sa ilang piho nga mga limitasyon sa proyekto.
Unsang mga aplikasyon ang labing angay alang sa pagputol sa katukma sa laser
Ang precision laser cutting maayo kaayo sa mga palibot sa produksiyon nga ubos ngadto sa medium nga gidaghanon, kasagaran gikan sa 100 ngadto sa 5,000 ka yunit. Niini nga mga senaryo, ang pagwagtang sa gasto sa hard tooling naghimo sa laser cutting nga ekonomikanhon kaayo. Kini ang pangunang kapilian alang sa mga aplikasyon nga nanginahanglan og komplikado nga mga geometriya, hait nga mga kanto sa sulod, ug komplikado nga mga ginunting nga lisod o imposible nga sundugon.
Ang proseso angay usab alang sa paspas nga prototyping ug mga yugto sa pag-usab-usab sa disenyo. Tungod kay ang mga pagbag-o sa disenyo nagkinahanglan lamang og gi-update nga digital CAD file imbes nga bag-ong pisikal nga mga die, ang mga inhenyero makasulay sa daghang mga pag-usab-usab sa usa ka bahin sa usa lang ka adlaw, nga makapaspas pag-ayo sa siklo sa pagpalambo sa produkto.
Unsang mga sukdanan sa desisyon ang makatabang sa pagbalanse sa pagkamatugtanon, gasto, ug oras sa paghatud
Ang katapusang desisyon nagdepende sa pagbalanse sa mga kinahanglanon sa dimensional tolerance batok sa gasto ug lead time. Kung ang usa ka component nanginahanglan og mga tolerance nga mas hugot kay sa ±0.05 mm, ang mga operasyon sa secondary machining mahimong gikinahanglan bisan unsa pa ang pamaagi sa pagputol nga gigamit. Sa laing bahin, kung ang mga tolerance luag ug ang materyal baga kaayo, ang plasma cutting mahimong magtanyag og mas barato nga ruta.
Ang gidaghanon sa mga produkto kasagaran mao ang katapusang hinungdan sa pagdesisyon. Alang sa produksiyon nga 500 ka yunit, ang precision laser cutting mao ang naghatag sa labing ubos nga gasto kada bahin tungod sa zero tooling amortization. Bisan pa, kung ang proyekto moabot sa 100,000 ka yunit, ang gikusgon sa siklo sa usa ka progressive stamping die dali nga makabawi sa inisyal nga $10,000 hangtod $50,000 nga puhunan sa tooling, nga maghimo sa laser cutting nga dili ekonomikanhon alang sa kana nga piho nga sukod sa mass-production. Ang pagtimbang-timbang niini nga mga sukdanan nagsiguro nga ang kapital gigamit nga episyente sa tibuok lifecycle sa produkto.
Mga Pangunang Punto
- Ang labing importante nga mga konklusyon ug katarungan alang sa Precision Laser Cutting
- Mga detalye, pagsunod, ug mga pagsusi sa risgo nga angayng i-validate sa dili pa ka mo-commit
- Praktikal nga sunod nga mga lakang ug mga pasidaan nga mahimong i-aplay dayon sa mga magbabasa
Mga Kanunayng Gipangutana nga Pangutana
Unsang mga materyales ang labing angay alang sa pagputol sa laser nga may katukma?
Kini maayo kaayong molihok sa stainless steel, aluminum, mild steel, brass, ug thin-to-medium sheet metal diin gikinahanglan ang hugot nga tolerances ug limpyo nga mga ngilit.
Unsa ka tukma ang katukma sa pagputol sa laser?
Ang mga modernong sistema sa CNC laser kasagarang adunay mga tolerance nga mga ±0.05 mm, depende sa klase sa materyal, gibag-on, ug geometry sa bahin.
Kanus-a ko angay mopili og nitroheno imbes nga oxygen assist gas?
Gamita ang nitroheno para sa stainless steel ug aluminum kon kinahanglan nimo ang mga ngilit nga walay oxide ug andam na i-weld; gamita ang oxygen para sa mild steel kon ang mas paspas nga pagputol ang prayoridad.
Makasuporta ba ang Mingli Metal sa paspas nga prototyping gamit ang laser cutting?
Oo. Ang digital CAD/CAM workflow sa Mingli Metal makatabang sa paglihok sa mga disenyo aron maputol dayon ang mga piyesa nga dili na kinahanglan maghulat sa lisod nga paggamit.
Ngano nga ang pagputol sa laser nga tukma mas maayo kaysa sa mekanikal nga mga himan alang sa komplikado nga mga piyesa?
Kini dili-kontak, dili magkinahanglan og mga die, mag-ilis sa mga profile pinaagi sa digital file, ug mopatunghag komplikado nga mga porma nga adunay parehas nga mga ngilit ug gamay nga pagkaguba sa himan.