


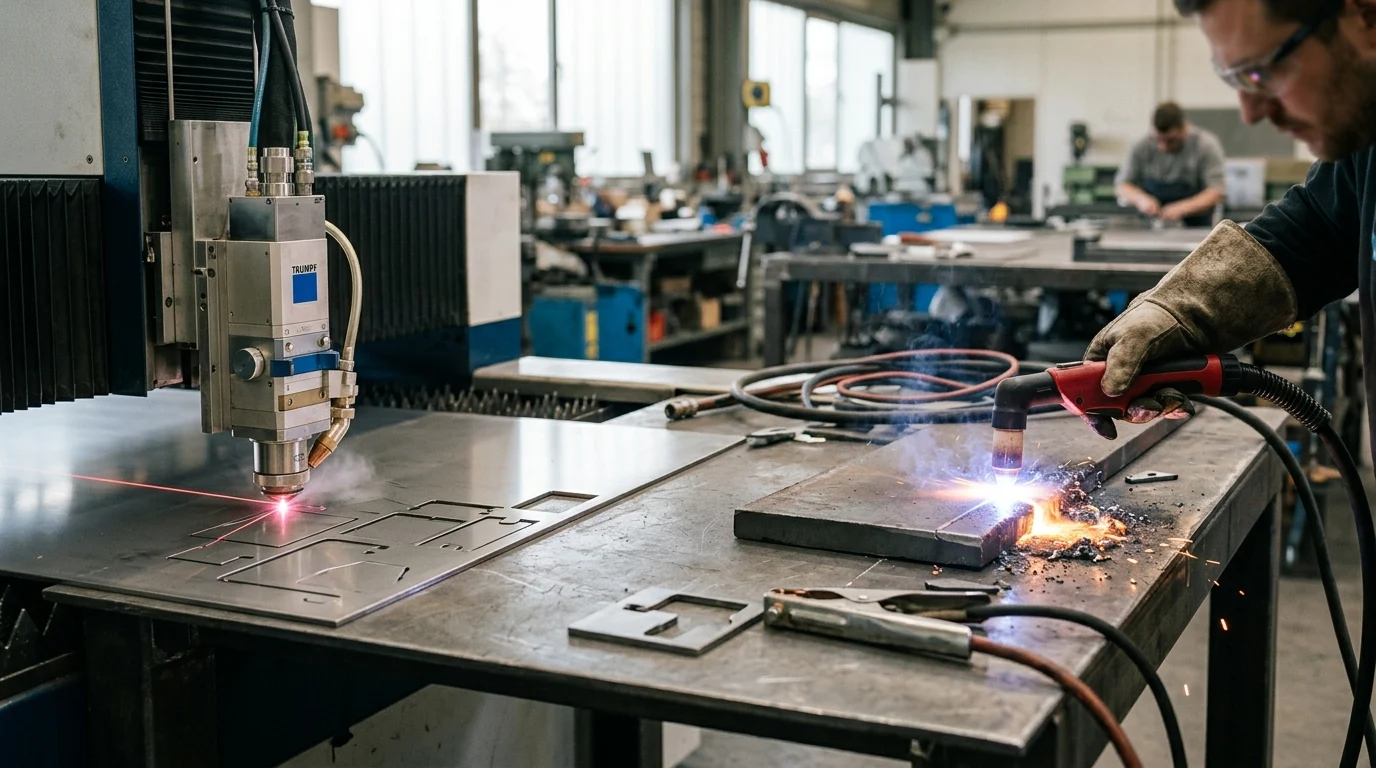
Ang pagpili sa husto nga proseso sa thermal cutting makatabang sa pagtino kung ang usa ka fabrikadong bahin hapsay ba nga molihok padulong sa pagbaluktot, pag-welding, ug pag-assemble—o mohunong ba alang sa paggaling, pag-rework, ug pagrepaso sa scrap. Ang laser cutting ug plasma cutting parehong adunay klaro nga mga bentaha, apan managlahi sila og dako sa kapasidad sa pag-agwanta, kalidad sa ngilit, input sa kainit, gibag-on, ug kinatibuk-ang gasto kada bahin. Alang sa katukma sa paggama, ang labing maayong kapilian talagsa ra mahitungod sa katulin sa makina lamang; kini nagdepende sa klase sa materyal, gibag-on sa plato, pagkakomplikado sa geometry, ug kung unsa kadaghan ang sekondaryang pagproseso nga maagwanta sa trabaho. Kini nga giya nagtandi sa duha ka pamaagi sa praktikal nga mga termino aron ang mga tiggama makapares sa kapasidad sa proseso sa mga tumong sa produksiyon.
Ngano nga Importante ang Laser Cutting vs Plasma Cutting
Sa modernong industriyal nga fabrikasyon, ang pagpili tali sa laser cutting ug plasma cutting nagrepresentar sa usa ka kritikal nga desisyon sa inhenyeriya ug pinansyal. Ang duha ka teknolohiya sa thermal cutting miuswag pag-ayo, apan kini nagsilbi nga lahi kaayo nga mga aplikasyon ug kapabilidad. Ang kinauyokan niini nga desisyon mao ang balanse tali sa mga kinahanglanon sa geometry sa bahin, integridad sa metalurhiya, ug gasto matag bahin. Kinahanglan nga susihon sa mga fabrikador kini nga mga proseso dili lamang isip mga himan sa pagputol, apan isip panguna nga mga variable nga nagdikta sa mga workflow sa paggama sa ubos nga bahin.
Ang mga pusta niini nga desisyon gisukod sa mga gasto sa sekondaryang pagproseso ug mga oras sa siklo. Ang usa ka bahin nga giputol nga adunay sobra nga thermal distortion o dili maayo nga kalidad sa ngilit mahimong magkinahanglan og edge routing, grinding, o annealing, nga mahimong mopataas sa kinatibuk-ang gasto matag bahin sa 20% hangtod 40%. Sa laing bahin, ang pag-deploy sa usa ka ultra-high-precision cutting system para sa baga, ubos nga tolerance nga structural steel nagrepresentar sa usa ka sayop nga pag-apod-apod sa kapital. Ang pagsabot sa eksaktong mga kapabilidad, mga limitasyon, ug mga gasto sa operasyon sa parehong teknolohiya sa laser ug plasma hinungdanon alang sa pag-optimize sa throughput ug ganansya sa usa ka fabrication floor.
Mga implikasyon sa katukma, kalidad, ug gasto
Ang katukma ug kalidad sa pagputol direktang nakaimpluwensya sa panginahanglan alang sa mga operasyon sa secondary machining, nga dako kaayog epekto sa kinatibuk-ang gasto sa produksiyon. Ang mga industrial fiber laser kanunay nga makab-ot ang dimensional tolerances nga ±0.05 mm hangtod ±0.1 mm, nga nagpatunghag mga parte nga hapit porma sa net nga dali nga makapadayon sa press braking, welding, o CNC machining. Kini nga taas nga lebel sa katukma nagsiguro nga ang komplikado nga mga geometriya, komplikado nga mga slot, ug mga micro-tab gihimo nga walay sayup, nga nagpamenos sa mga scrap rates.
Ang plasma cutting, samtang episyente kaayo para sa bug-at nga plato, kasagaran molihok sulod sa tolerance band nga ±0.3 mm ngadto sa ±0.5 mm, depende sa definition class sa sistema ug sa gibag-on sa materyal. Ang high-definition (HD) plasma systems nakapamenos niini nga kal-ang, apan ang plasma sa kinaiyanhon nagpatungha og mas lapad nga cut path ug mas klaro nga edge bevel. Duha ang implikasyon sa gasto: ang laser cutting nanginahanglan og mas taas nga inisyal nga capital expenditure apan dako nga nagpamenos sa gasto sa post-processing kada bahin, samtang ang plasma cutting nagtanyag og mas ubos nga babag sa pagsulod apan mahimong moresulta sa mas taas nga downstream labor costs kung gikinahanglan ang precision fits.
Kasagarang mga risgo sa pagpili sa sayop nga proseso
Ang pagpili sa dili angay nga proseso sa thermal cutting nagdala og dakong risgo sa paglungtad sa produkto ug sa mga margin sa paggama. Usa sa labing komon nga mga sayop mao ang paggamit sa plasma cutting sa nipis nga sheet metal (ubos sa 3 mm). Ang kusog ug dili kaayo lokal nga kainit nga mosulod sa plasma arc kanunay nga hinungdan sa grabe nga thermal distortion ug warping sa nipis nga mga materyales, nga naghimo sa mga bahin nga dili magamit o nanginahanglan og daghang mga pamaagi sa pagpatag.
Sa laing bahin, ang paggamit og mas ubos nga gahum nga sistema sa laser (pananglitan, 2 kW ngadto sa 4 kW) aron putlon ang baga nga mga carbon steel plate (kapin sa 20 mm) nameligro sa dili makanunayon nga pagkawala sa pagputol, sobra nga pagtipon sa dross, ug kanunay nga mga depekto sa makina. Dugang pa, ang pagputol sa mga materyales nga taas og reflection sama sa tumbaga o brass gamit ang daan nga mga CO2 laser o plasma mahimong hinungdan sa kadaot sa beam reflection sa optika o dili maayo nga kalidad sa ngilit. Ang basura sa materyal nga namugna sa mas lapad nga kerf sa usa ka plasma cutter sa nested sheets mahimo usab nga magtipun-og ngadto sa dakong pinansyal nga pagkawala sa usa ka taas nga gidaghanon sa produksiyon, usahay nagdugang sa gasto sa hilaw nga materyal sa 5% ngadto sa 8%, bisan kung kini managlahi base sa part geometry ug rehiyonal nga presyo sa materyal.
Mga Kalainan sa Pangunang Proseso
Samtang ang laser ug plasma cutting parehong thermal processes nga naggamit ug grabeng kainit aron putlon ang metal, ang ilang pundamental nga pisika managlahi kaayo. Ang laser cutting nagsalig sa stimulated emission sa electromagnetic radiation, nga naka-focus pinaagi sa optics ngadto sa usa ka microscopic focal point. Ang plasma cutting nagsalig sa electrical conductivity, gamit ang ionized gas aron ibalhin ang electric arc gikan sa electrode ngadto sa workpiece. Kini nga mga core distinctions nagdikta sa tanan gikan sa gibag-on sa materyal nga mahimong maproseso hangtod sa mga pagbag-o sa metalurhiya nga gipahinabo sa metal.
Ang pagsabot kon giunsa kini nga mga teknolohiya nakig-uban sa lainlaing mga haluang metal ug gibag-on sa materyal mao ang unang lakang sa pagpares sa makina sa aplikasyon. Ang densidad sa enerhiya, ang pamaagi sa pagpagawas sa tinunaw nga materyal, ug ang resulta nga thermal footprint nagtino sa mga utlanan sa operasyon sa matag sistema.
Giunsa ang pagputol sa laser ug pagputol sa plasma nakamugna og kainit
Ang mga sistema sa pagputol sa laser makamugna og kainit pinaagi sa pag-focus sa usa ka coherent beam sa monochromatic nga kahayag ngadto sa ibabaw sa materyal. Sa modernong mga fiber laser, kini nga kahayag gihimo sa mga aktibong lanot ug gipadala pinaagi sa usa ka flexible transport fiber, kasagaran sa usa ka wavelength nga 1.06 µm. Kini nga piho nga wavelength masuhop pag-ayo sa mga metal, nga nagtugot sa beam nga makab-ot ang talagsaon nga mga densidad sa kuryente—kasagaran molapas sa 10^6 W/cm². Ang kusog nga enerhiya diha-diha dayon nga matunaw o moalisngaw sa materyal, samtang ang usa ka coaxial assist gas (sama sa nitrogen o oxygen) pisikal nga mohuyop sa tinunaw nga metal gikan sa cut zone.
Ang plasma cutting makamugna og kainit pinaagi sa hingpit nga lahi nga mekanismo. Usa ka gas (sama sa hangin, oksiheno, nitroheno, o usa ka sagol nga argon-hydrogen) ang gipugos agi sa usa ka pig-ot nga nozzle sa taas nga presyur. Usa ka electric arc ang gipailalom niining gas flow, nga nag-ionize niini ug nag-convert niini ngadto sa plasma state. Kining plasma arc, nga moabot sa temperatura nga hangtod sa 25,000°C, mokompleto sa usa ka electrical circuit uban sa grounded workpiece. Ang grabeng kainit motunaw sa metal, ug ang high-velocity gas stream mekanikal nga mopagawas sa tinunaw nga materyal gikan sa kerf. Tungod kay ang proseso nagkinahanglan og electrical conductivity, ang plasma cutting estrikto nga limitado sa mga conductive metal.
Pagkaangay sa materyal ug mga sakup sa gibag-on
Ang pagkaangay sa materyal ug ang labing maayo nga gibag-on mao ang labing klaro nga nagbahin niining duha ka teknolohiya. Ang mga fiber laser maayo kaayo sa pagproseso sa nipis ngadto sa medium-gauge nga mga metal. Ang usa ka standard nga 6 kW ngadto sa 10 kW fiber laser mo-operate sa labing maayo sa mild steel, stainless steel, ug aluminum hangtod sa 20 mm. Samtang ang mga ultra-high-power laser (20 kW ngadto sa 30 kW) makaduso sa mga kapabilidad sa pagputol sa mild steel hangtod sa 40 mm o 50 mm, ang gasto sa kapital alang sa ingon nga mga sistema dako kaayo.
Ang plasma cutting mao ang dili malalis nga workhorse para sa baga ug bug-at nga plate fabrication. Ang standard mechanized plasma systems episyenteng nagproseso sa mild steel ug aluminum gikan sa 10 mm hangtod sa 150 mm. Tungod kay ang plasma nagsalig sa electrical arc imbes nga optical absorption, dili kini kaayo sensitibo sa mga kondisyon sa nawong sama sa taya, mill scale, o pintura, nga mahimong makabalda sa laser cutting.
| Matang sa Materyal | Labing Maayo nga Gibag-on sa Laser (10kW) | Labing Maayo nga Gibag-on sa Plasma (300A) | Kapasidad sa Laser Max (30kW+) | Kapasidad sa Plasma Max (800A) |
|---|---|---|---|---|
| Malumo nga Asero | 0.5 mm - 20 mm | 12 mm - 50 mm | Hangtod sa 50 mm | Hangtod sa 160 mm |
| Dili Kinamot nga Asero | 0.5 mm - 15 mm | 12 mm - 40 mm | Hangtod sa 40 mm | Hangtod sa 100 mm |
| Aluminyo | 0.5 mm - 15 mm | 12 mm - 40 mm | Hangtod sa 40 mm | Hangtod sa 120 mm |
Mubo nga sulat: Ang "Maximum Capability" nagrepresentar sa hingpit nga pisikal nga mga limitasyon sa kagamitan, nga kanunay nanginahanglan og pagsakripisyo sa kalidad sa pagputol, katulin, ug kinabuhi sa konsumo kon itandi sa labing maayo nga mga sakup. Dugang pa, ang mga nag-uswag nga teknolohiya—sama sa mga fiber laser nga molapas sa 30 kW ug padayon nga mga pag-uswag sa katukma sa high-definition plasma—aktibo nga nagpalubog niining tradisyonal nga mga utlanan.
Lapad sa kerf, kalidad sa ngilit, ug mga sona nga naapektuhan sa kainit
Ang gilapdon sa kerf—ang gidaghanon sa materyal nga gikuha atol sa pagputol—nagkalainlain pag-ayo tali sa duha ka proseso. Ang fiber laser nagpatunghag mikroskopikong kerf, kasagaran gikan sa 0.1 mm ngadto sa 0.3 mm. Kining pig-ot nga gisi nagtugot sa hugot kaayo nga pagsal-ot sa mga bahin, nga nagpadako sa abot sa materyal. Sa kasukwahi, ang plasma cutting nagpatunghag mas lapad nga kerf, kasagaran tali sa 1.5 mm ug 3.0 mm, depende sa gidak-on sa nozzle ug amperage, nga nanginahanglan og mas lapad nga gilay-on tali sa nagsal-ot nga mga bahin.
Ang kalidad sa ngilit ug ang heat-affected zone (HAZ) mga kritikal nga konsiderasyon sa metalurhiya. Ang laser cutting nagpatunghag pig-ot kaayo nga HAZ, kasagaran ubos sa 0.2 mm, nga nagpamenos sa mga pagbag-o sa microstructural ug nagpugong sa localized hardening sa cut edge. Ang plasma cutting nagpaila ug mas daghang thermal energy sa palibot nga materyal, nga moresulta sa usa ka HAZ nga mahimong moabot ug 1.0 mm ngadto sa 3.0 mm ngadto sa bahin. Alang sa mga materyales sama sa high-carbon steel, kining mas lapad nga HAZ mahimong hinungdan sa grabe nga hardening sa ngilit, nga maghimo sa sunod nga mga operasyon sa machining, sama sa drilling o tapping, nga lisod kaayo ug mopaspas sa pagkaguba sa himan.
Mga Hinungdan sa Pagtandi sa Pagganap
Ang pagtimbang-timbang sa performance sa laser batok sa plasma cutting nagkinahanglan og pag-analisar sa mga sukdanan sa produksiyon: katukma, katulin, ug pagkontrol sa proseso. Kini nga mga hinungdan direktang gihubad ngadto sa throughput sa makina ug gasto kada bahin. Samtang ang teknolohiya sa laser sa kasagaran nagdominar sa katulin ug katukma alang sa nipis nga mga materyales, ang mga sistema sa plasma nagtanyag og dili hitupngan nga produktibidad kung nag-atubang sa baga nga mga profile sa plato.
Ang modernong CNC (Computer Numerical Control) integration nakapausbaw sa duha ka proseso, apan ang pisikal nga mga limitasyon sa mga cutting tool—gaan batok sa ionized gas—nagdikta sa ilang kinatas-ang performance ceilings. Ang pag-analisar niining mga performance factor nagkinahanglan og pagtan-aw sa piho nga quantitative thresholds, sama sa surface roughness (Ra) values, travel speeds sa millimeters kada minuto, ug ang komplikado nga interaksyon sa mga cutting gas.
Katukma, pagkabalik-balik, ug pagkaputol
Ang katukma ug pagkabalik-balik mao ang mga timaan sa laser cutting. Ang usa ka taas nga kalidad nga fiber laser system nga gipadagan sa linear motors makab-ot ang katukma sa pagposisyon nga ±0.03 mm ug pagkabalik-balik nga ±0.02 mm. Ang cut finish hapsay kaayo, kasagaran moresulta sa surface roughness (Ra) nga 1.6 µm ngadto sa 6.3 µm, depende sa assist gas. Dugang pa, ang laser cutting halos walay edge taper (ubos sa 1°), nga nagsiguro sa hingpit nga perpendicular nga mga edge nga dili magkinahanglan og secondary squaring.
Ang mga sistema sa pagputol sa plasma, samtang taas ang kapasidad, naglihok nga adunay mas lapad nga mga tolerance. Ang standard nga plasma nakab-ot ang katukma sa pagposisyon nga mga ±0.5 mm, samtang ang High-Definition (HD) plasma makahugot niini hangtod sa ±0.2 mm. Ang pagkahuman sa nawong mas bagis, kasagaran sa Ra 6.3 µm hangtod 12.5 µm range. Sama sa nahisgotan sa metallurgical breakdown, ang mga plasma arc sa kinaiyanhon nagpakita og gamay nga taper tungod sa porma sa gas vortex. Bisan pa sa mga advanced True-Hole o susamang mga teknolohiya, ang mga pagputol sa plasma kasagaran nagpakita og 1° hangtod 3° nga edge bevel, nga kinahanglan tagdon kung magputol sa mga bahin nga magkaparehas.
Katulin sa pagputol ug produktibidad
Kon magputol og nipis nga sheet metal (ubos sa 6 mm), ang mga fiber laser nagtanyag og mga rate sa produktibidad nga dili matupngan sa mga sistema sa plasma. Ang usa ka 10 kW fiber laser makaputol sa 1 mm nga mild steel sa makapakurat nga katulin nga molapas sa 40,000 mm/min (40 metros kada minuto). Kining paspas nga pagtabok, inubanan sa high-speed piercing routines, nagtugot sa usa ka laser nga makahimo og daghang turret punch o plasma tables sa mga aplikasyon sa light-gauge.
Apan, ang bentaha sa katulin sa mga laser mohinay pag-ayo samtang motaas ang gibag-on sa materyal. Kung ang mild steel plate molapas sa 20 mm ngadto sa 25 mm, ang plasma cutting mahimong mas paspas ug mas lig-on. Ang 300-amp plasma system makaputol sa 25 mm nga steel plate sa gibana-bana nga 1,800 mm/min, nga magpadayon sa makanunayon nga kalidad sa pagputol ug paspas nga pagtusok. Sa mga palibot sa heavy plate, ang plasma makahatag og mas taas nga tonelada sa giproseso nga materyal kada oras kaysa sa standard nga mga sistema sa laser, nga nagsiguro sa labaw nga produktibidad alang sa structural steel ug heavy equipment manufacturing.
Pagpili sa gas, lebel sa kuryente, ug kontrol sa CNC
Ang pagpili sa gas usa ka kritikal nga variable sa performance para sa duha ka teknolohiya. Ang laser cutting nagsalig pag-ayo sa mga high-purity assist gases. Ang oxygen gigamit para sa exothermic cutting sa mild steel, nga nanginahanglan og ubos nga pressure (0.5 hangtod 2 bar) apan taas nga purity (99.95%). Ang nitrogen gigamit para sa melt-and-blow cutting sa stainless steel ug aluminum aron malikayan ang oxidation, nga nanginahanglan og daghang volume ug taas nga pressure (hangtod sa 20 hangtod 25 bar), nga usa ka dakong operating expense.
Ang mga sistema sa plasma naggamit ug mas daghang klase sa mga gas aron maporma ang arko ug mapanalipdan ang giputol nga ngilit. Ang standard nga hangin sa shop mahimong gamiton alang sa ekonomikanhon nga pagputol, bisan kung kini nagpaila sa kaumog ug oksiheno nga makadaot sa kinabuhi sa konsumo ug kalidad sa pagputol. Ang high-definition nga plasma nagsalig sa tukma nga mga gas console nga kontrolado sa CNC aron isagol ang oksiheno, nitroheno, ug mga sagol nga argon/hydrogen sa paglupad. Pananglitan, ang pagputol sa baga nga stainless steel kanunay nga naggamit ug argon/hydrogen mix (H35) aron masunog nga mas init ug mas limpyo, nga nanginahanglan ug abante nga integrasyon sa CNC aron madumala ang tukma nga transisyon tali sa pre-flow, piercing, ug cutting gas pressures.
Mga Konsiderasyon sa Gasto, Kaluwasan, ug Pagpangita og Sourcing
Ang desisyon tali sa laser ug plasma milapas pa sa teknikal nga mga kapabilidad; kini sa panguna usa ka kalkulasyon sa negosyo nga naglambigit sa capital expenditure (CapEx), operating expenses (OpEx), kaluwasan sa pasilidad, ug supply chain logistics. Ang mga high-performance cutting system nagrepresentar sa mga hinungdanon nga pamuhunan, ug ang ilang kinatibuk-ang gasto sa pagpanag-iya kinahanglan nga kalkulado sa usa ka tipikal nga 5-ngadto sa 7 ka tuig nga depreciation lifecycle.
Dugang pa, ang mga kinahanglanon sa pagsunod sa kalikopan ug kaluwasan managlahi kaayo tali sa duha ka teknolohiya. Ang mga pasilidad kinahanglan nga andam sa pagdumala sa managlahing mga peligro nga nalangkit sa matag proseso, gikan sa grabe nga lebel sa decibel sa usa ka plasma arc hangtod sa dili makita, makadaot sa retina nga mga wavelength sa usa ka fiber laser.
Pamuhunan sa kagamitan, mga konsumo, ug mga gasto sa operasyon
Ang inisyal nga puhunan sa kagamitan nagrepresentar sa labing dali nga kalainan tali sa duha ka proseso. Ang usa ka taas nga kalidad, automated fiber laser system (8 kW hangtod 12 kW) kasagaran nanginahanglan og puhunan nga gikan sa $400,000 hangtod sa kapin sa $1,000,000, depende sa automation sa pagdumala sa materyal. Sa kasukwahi, ang usa ka top-tier nga High-Definition CNC plasma table nga adunay 300-amp nga power supply kasagaran nagkantidad tali sa $80,000 ug $150,000. Kini nga dako nga kalainan sa CapEx nagpasabut nga ang mga sistema sa laser nanginahanglan og taas nga rate sa paggamit (kasagaran >75% nga Kinatibuk-ang Epektibo sa Kagamitan) aron ipasabut ang ROI.
Ang gasto sa operasyon mas pabor usab sa plasma para sa kinatibuk-ang paggama, bisan kung ang mga laser episyente kaayo kada bahin sa nipis nga mga materyales. Ang gasto sa operasyon sa laser gikan sa $20 hangtod $40 kada oras, nga panguna nga gipahinabo sa taas nga presyur nga konsumo sa nitroheno, pagkuha sa kuryente, ug mahal nga kapuli nga optika/proteksyon nga mga bintana. Ang gasto sa operasyon sa plasma kasagaran tali sa $15 ug $25 kada oras. Bisan pa, ang plasma dali nga mokonsumo sa mga nozzle, electrodes, ug swirl rings; ang usa ka plasma electrode mahimong kinahanglan nga ilisan pagkahuman sa 600 hangtod 1,000 nga pagtusok, samtang ang mga nozzle sa laser mas dugay nga molungtad.
Mubo nga sulat: Ang mga numero sa pinansyal nga gihatag sa ubos mga banabana lamang. Ang aktuwal nga gasto managlahi depende sa rehiyon, tiggama, ug piho nga konfigurasyon sa makina.
| Gasto / Sukod | Pagputol gamit ang Fiber Laser (10kW) | Taas nga Depinisyon nga Plasma (300A) |
|---|---|---|
| Kasagaran nga Sakop sa CapEx | $400,000 - $1,200,000+ | $80,000 - $150,000 |
| Gasto sa Operasyon kada Oras | $20 - $40 / oras | $15 - $25 / oras |
| Pangunang mga Konsumo | Mga bintana nga panalipod, mga nozzle, gas nga N2 | Mga elektrod, mga nozzle, mga panagang, O2/Hangin |
| Pokus sa Pagmentinar | Mga sistema sa chiller, optika, paghatud sa fiber | Mga ulo sa sulo, mga gas console, mga lamesa sa tubig |
Bentilasyon, aso, kasaba, ug kaluwasan sa sunog
Ang mga kontrol sa kaluwasan ug kalikopan nanginahanglan ug lahi nga mga pagbag-o sa pasilidad. Ang mga fiber laser naglihok sa wavelength nga 1.06 µm, nga dali nga moagi sa cornea sa tawo ug hinungdan sa diha-diha, dili na mabalik nga kadaot sa retina. Tungod niini, ang mga lamesa sa laser kinahanglan nga hingpit nga sirado sa mga Class 1 safety enclosure nga dili masudlan sa kahayag nga adunay espesyal nga mga bintana nga luwas sa laser. Nagkinahanglan usab kini og lig-on nga mga sistema sa pagkuha sa abog (kasagaran 2,000 hangtod 6,000 CFM) aron makuha ang mga delikado nga metal nga particulate.
Ang plasma cutting, sa laing bahin, usa ka open-table nga proseso apan adunay grabe nga kasaba ug peligro sa aso. Ang usa ka high-amperage plasma arc makamugna og lebel sa kasaba nga molapas sa 115 decibels (dB), nga nanginahanglan og estrikto nga mga protocol sa pagpanalipod sa pandungog para sa mga operator. Aron madumala ang daghang makahilong aso ug mga aligato, ang mga plasma table kinahanglan nga adunay deep-water table (nga mosuhop sa kasaba ug modakop sa particulate apan makamugna og delikado nga wastewater) o usa ka dako nga downdraft ventilation system nga makahimo sa pagbira og 5,000 ngadto sa 10,000 CFM, inubanan sa heavy-duty fire suppression systems aron makunhuran ang risgo sa sunog sa ductwork.
Outsourcing, kapasidad sa sulod sa kompanya, ug mga oras sa paghatud
Para sa mga tiggama nga modesisyon kung ipatuman ba ang pagputol sa mga produkto sa sulod sa kompanya o i-outsource kini, ang kapasidad ug lead times mga kritikal nga baryable. Ang pag-outsource sa usa ka toll processor nagbalhin sa palas-anon sa CapEx apan nagpaila sa minimum order quantities (MOQs) ug gipalugway nga lead times, kasagaran gikan sa 1 ngadto sa 3 ka semana. Kung ang internal nga panginahanglan sa tiggama alang sa thin-gauge, high-precision nga mga piyesa molapas sa 100 ka oras kada bulan, ang pagpondo sa usa ka in-house laser kasagaran mahimong praktikal sa matematika.
Apan, para sa mga bug-at nga structural steel components, ang outsourcing plasma cutting nagpabilin nga madanihon alang sa daghang mid-sized OEMs. Tungod kay ang mga plasma tables paspas kaayo nga nagproseso sa baga nga plate, ang usa ka dedikado nga service center makatanyag og taas nga kompetisyon nga presyo kada libra nga lisod pildihon sa sulod sa kompanya gawas kon ang tiggama nagproseso og gatusan ka tonelada nga asero kada tuig. Ang pagdala sa plasma sa sulod sa kompanya kasagaran makatarunganon kung ang rapid prototyping, custom heavy-equipment fabrication, o kompleto nga kontrol sa iskedyul sa produksiyon molabaw sa raw cost-per-part metrics.
Unsaon Pagpili sa Sakto nga Pamaagi sa Pagputol
Ang pagpili sa husto nga pamaagi sa pagputol nanginahanglan og paghiusa sa mga detalye sa materyal, mga tolerance sa dimensyon, ug mga limitasyon sa pinansyal ngadto sa usa ka hiniusa nga estratehiya sa paggama. Walay unibersal nga "labing maayo" nga teknolohiya; ang anaa lamang mao ang labing maayo nga proseso alang sa usa ka piho nga profile sa operasyon. Ang mga team sa engineering kinahanglan nga hugot nga mosusi sa ilang bill of materials ug historical production data aron mahibal-an kung unsang sistema ang makahatag sa labing paborable nga balik sa puhunan.
Ang labing epektibo nga mga balangkas sa paghimo og desisyon nag-analisar sa ratio sa lungag-ngadto-sa-gibag-on, ang madawat nga ang-ang sa pagkipot sa ngilit, ug ang panginahanglan sa mga sekondaryang operasyon. Pinaagi sa pag-establisar og lig-on nga quantitative thresholds alang niini nga mga parameter, ang mga fabricator masaligon nga makapili sa makinarya nga nahiuyon sa ilang mga mandato sa produksiyon ug nagtumong sa usa ka payback period nga 24 hangtod 36 ka bulan.
Ipares ang proseso sa pagkamatugtanon ug mga panginahanglanon sa materyal
Ang pangunang teknikal nga filter sa pagpili og proseso mao ang pagpares sa mga kapabilidad sa makina sa mga geometric nga kinahanglanon sa bahin. Usa ka kritikal nga sukdanan mao ang minimum nga diametro sa lungag kalabot sa gibag-on sa materyal. Ang mga fiber laser maayo kaayo sa pagputol sa mga micro-feature, nga kanunay nga nakab-ot ang 0.5:1 nga ratio sa diametro sa lungag ngadto sa gibag-on (pananglitan, pagputol sa 3 mm nga lungag sa 6 mm nga plato). Kung ang disenyo sa produkto nanginahanglan og komplikado nga profiling, hait nga mga kanto sa sulod, o gagmay nga mga lungag nga gi-tap, ang pagputol sa laser gikinahanglan.
Ang plasma cutting gipugngan sa pisika sa arc vortex. Ang standard nga plasma kasagaran nagkinahanglan og 1.5:1 nga hole-to-thickness ratio, nagpasabot nga ang 10 mm nga plato nagkinahanglan og minimum nga diametro sa hole nga 15 mm aron mapadayon ang cylindrical integrity. Ang mga advanced HD plasma system nga adunay espesyal nga teknolohiya sa hole-cutting makab-ot og 1:1 nga ratio, apan ang taper nagpabilin nga usa ka butang. Kung ang part tolerances motugot sa ±0.5 mm nga variance ug nag-una nga naglambigit sa mga external profile o dagkong mga bolt hole, ang plasma makahatag og barato nga solusyon nga dili sobra ang pag-engineer sa proseso.
Kanus-a mopili og laser cutting
Ang laser cutting angay nga mao ang default nga pilion kon ang production mix bug-at nga gipunting ngadto sa nipis ngadto sa medium gauge sheet metal (ubos sa 15 mm). Ang mga industriya sama sa aerospace, paggama og medical device, electronics enclosures, ug automotive stamping nagsalig sa mga laser tungod sa ilang walay kapantay nga katulin sa nipis nga mga materyales ug limpyo nga kalidad sa ngilit. Kon ang mga piyesa kinahanglan nga direktang moadto gikan sa cutting bed ngadto sa press brake o automated welding cell nga walay manual deburring, ang burr-free, zero-taper edge sa laser importante kaayo.
Dugang pa, ang laser cutting mao ang mas maayong kapilian kon magproseso og mga komplikado kaayong salag nga adunay hugot nga gilay-on sa web. Ang pig-ot nga 0.2 mm nga kerf nagtugot sa software sa pag-empake sa mga parte nga milimetro ang gilay-on, nga nagduso sa mga rate sa paggamit sa materyal nga labaw sa 85%. Alang sa mga pasilidad nga nagproseso sa mahal nga mga haluang metal sama sa titanium, nipis nga stainless steel, o espesyal nga aluminum, ang natipig nga materyal nga namugna sa pig-ot nga kerf sa laser mahimong makabawi sa mas taas nga oras nga gasto sa operasyon sulod sa unang tuig sa operasyon.
Kanus-a pilion ang pagputol sa plasma
Ang plasma cutting mao ang labing maayong kapilian alang sa heavy industrial manufacturing, structural steel processing, ug shipbuilding.
Mga Pangunang Punto
- Pilia ang laser cutting kung ang mga parte nanginahanglan ug hugot nga tolerance, maayong mga bahin, limpyo nga mga ngilit, o gamay nga secondary finishing.
- Gamita ang plasma cutting para sa baga nga plato ug estruktural nga trabaho diin ang gikusgon sa pagputol ug mas ubos nga gasto sa kagamitan mas labaw pa kay sa ultra-high precision.
- Paabota nga ang mga fiber laser system makab-ot ang mga ±0.05 mm ngadto sa ±0.1 mm nga mga tolerance, kon itandi sa gibana-bana nga ±0.3 mm ngadto sa ±0.5 mm para sa plasma cutting.
- Likayi ang plasma cutting para sa nipis nga sheet nga ubos sa mga 3 mm kon importante ang distortion control ug dimensional accuracy.
- Ikonsiderar ang downstream labor tungod kay ang ubos nga kalidad sa ngilit o heat distortion mahimong makadugang sa kinatibuk-ang gasto sa piyesa og 20% ngadto sa 40%.
Mga Kanunayng Gipangutana nga Pangutana
Unsang proseso ang mas tukma alang sa paghimo og sheet metal?
Ang laser cutting kasagaran mas tukma, nga adunay tipikal nga industrial fiber laser tolerances nga ±0.05 mm ngadto sa ±0.1 mm. Ang plasma cutting kasagaran moabot og mga ±0.3 mm ngadto sa ±0.5 mm, nga naghimo niini nga mas angay alang sa mas bug-at nga plato diin ang ultra-tight tolerances dili kaayo kritikal.
Kanus-a mas maayong pilion ang plasma cutting?
Ang plasma cutting kasagarang mas maayo para sa baga nga carbon steel plates, structural components, ug mga trabaho diin ang katulin ug mas barato nga kagamitan mas importante kaysa sa kalidad sa pino nga sulab o hugot nga katukma sa dimensyon.
Ang laser cutting ba makapakunhod sa secondary processing?
Oo. Ang laser cutting moresulta sa mas limpyo nga mga ngilit, mas pig-ot nga mga kerf, ug mas gamay nga thermal distortion, mao nga ang mga piyesa kasagarang direktang ibalhin sa bending, welding, o machining nga adunay gamay nga paggaling o pagtapos.
Angayan ba ang plasma cutting para sa nipis nga sheet metal?
Kasagaran dili para sa high-precision thin-gauge nga trabaho nga ubos sa mga 3 mm. Ang mas taas nga kainit nga gisulod sa plasma mahimong hinungdan sa pagkaliko, pagtuis, ug mas lapad nga mga agianan sa pagputol, labi na sa mga delikado o komplikado nga mga bahin.
Unsang pamaagi sa pagputol ang mas barato?
Nagdepende kini sa parte. Ang laser cutting adunay mas taas nga puhunan sa makina apan makapakunhod sa scrap ug post-processing. Ang plasma adunay mas ubos nga gasto sa pagsugod ug kusog nga produktibidad sa baga nga plato, apan mahimong magkinahanglan og dugang nga finishing para sa mga parte nga may katukma.
