


Unsaon Pagpakunhod sa Springback sa Sheet Metal: 5 ka Yano nga Lakang
Ang pagkunhod sa springback sa sheet metal importante kaayo para mapadayon ang katukma sa paggama. Ang springback mahimong makadaot sa mga parte human maporma, nga mosangpot sa dugang nga paningkamot sa disenyo ug gasto sa produksiyon. Pinaagi sa pagsulbad niini nga isyu, ang mga tiggama makapalambo sa kahusayan, makapakunhod sa basura, ug makapaayo sa kinatibuk-ang kalidad sa produkto.
Mga Pangunang Punto
- Pilia ang mga materyales nga adunay mas ubos nga kusog sa pag-uga aron maminusan ang springback. Kini nga pagpili nagtugot sa dugang nga plastic deformation, nga moresulta sa mas maayong pagpabilin sa porma.
- Ipatuman ang mga teknik sama sa overbending ug coining aron masumpo ang springback. Kini nga mga pamaagi makatabang sa pagsiguro nga ang katapusang produkto makatuman sa mga espesipikasyon sa disenyo.
- Bantayi pag-ayo ang gikusgon sa pagliko. Ang hinay nga gikusgon makapakunhod sa internal stress, nga mosangpot sa gamay nga springback ug mas maayong katukma sa katapusang porma.
Sabta ang mga Kabtangan sa Materyal aron Makunhuran ang Springback Sheet Metal
Kamahinungdanon sa Pagpili sa Materyal
Ang pagpili sa husto nga materyal hinungdanon aron makunhuran ang springback sa sheet metal. Ang lainlaing mga materyales nagpakita sa lainlaing mga kabtangan nga nakaimpluwensya sa ilang pamatasan sa panahon sa pagduko. Ang mga nag-unang hinungdan naglakip sa:
- Kusog sa Pag-aniAng mga materyales nga adunay mas ubos nga yield strength lagmit nga makasinati og gamay nga springback. Ang mas ubos nga yield strength nagtugot sa dugang nga plastic deformation, nga nagpamenos sa elastic recovery.
- Elastikong ModulusKini nga kinaiya nagsukod sa katig-a sa usa ka materyal. Ang mas taas nga elastic modulus kasagaran moresulta sa pagkunhod sa springback, tungod kay ang materyal makasukol sa deformation.
- Eksponente sa Pagpatig-a sa StrainKini nga kantidad nagpakita kon giunsa pagtig-a ang usa ka materyal samtang kini mausab ang porma. Ang mas taas nga strain hardening exponent mahimong mosangpot sa pagkunhod sa springback, tungod kay ang materyal dili na kaayo daling maapektuhan sa elastic recoil.
- AnisotropyaAng mga materyales nga nagpakita og anisotropic nga kinaiya mahimong adunay lain-laing springback nga kinaiya base sa ilang oryentasyon. Ang pagsabot niini makatabang sa pagpili sa angay nga materyal alang sa piho nga mga aplikasyon.
Ang mosunod nga talaan nagsumaryo sa mga kabtangan sa materyal nga nakaimpluwensya sa springback:
| Materyal nga Kabtangan | Impluwensya sa Springback |
|---|---|
| Kusog sa Pag-ani (σ_y) | Ang mas taas nga yield stress hinungdan sa mas dako nga springback. |
| Modulus ni Young (E) | Ang springback mokunhod uban sa pagtaas sa Young's modulus. |
| Eksponente sa Pagpatig-a sa Strain (n) | Mokunhod kon adunay mas ubos nga strain hardening exponent. |
| Ratio ni Poisson (v) | Makaapekto sa elastikong kabtangan ug busa mo-springback. |
| Gibag-on sa Sheet | Ang mas baga nga mga panid sa kasagaran nagpakita sa lainlaing pamatasan sa springback. |
Pag-analisar sa Kusog sa Pag-ani
Ang kusog sa pag-ani adunay hinungdanong papel sa pagtino sa gidaghanon sa springback nga nasinati atol sa proseso sa pagduko. Ang mas lig-on nga mga materyales, nga gihulagway sa mas taas nga kusog sa pag-ani, kasagaran nagpakita og mas dako nga springback. Kini mahitabo tungod kay sila adunay mas taas nga tendensya nga mobalik sa ilang orihinal nga porma human sa deformasyon.
Ang mga tiggama kinahanglan nga mokonsiderar sa mosunod nga mga punto bahin sa kusog sa ani:
- Ang Mas Taas nga Kusog sa Pag-ani Katumbas sa Mas Daghang SpringbackSamtang motaas ang kusog sa ani, motaas usab ang posibilidad nga makasinati og springback. Kini nga relasyon nanginahanglan og maampingong pagpili sa materyal aron makab-ot ang gitinguha nga mga tolerance.
- Kasagaran nga mga Bili sa Kusog sa Pag-aniAng kasagarang mga sheet metal nga gigamit sa paggama adunay lain-laing mga kantidad sa kusog sa ani. Pananglitan, ang mild steel gikan sa 200 hangtod 350 MPa, samtang ang high carbon steel mahimong moabot hangtod sa 700 MPa. Ang pagsabot niini nga mga kantidad makatabang sa pagpili sa mga materyales nga makapakunhod sa springback.
I-optimize ang mga Teknik sa Pagliko aron Makunhuran ang Springback Sheet Metal
Pagpili sa Sakto nga Disenyo sa Die
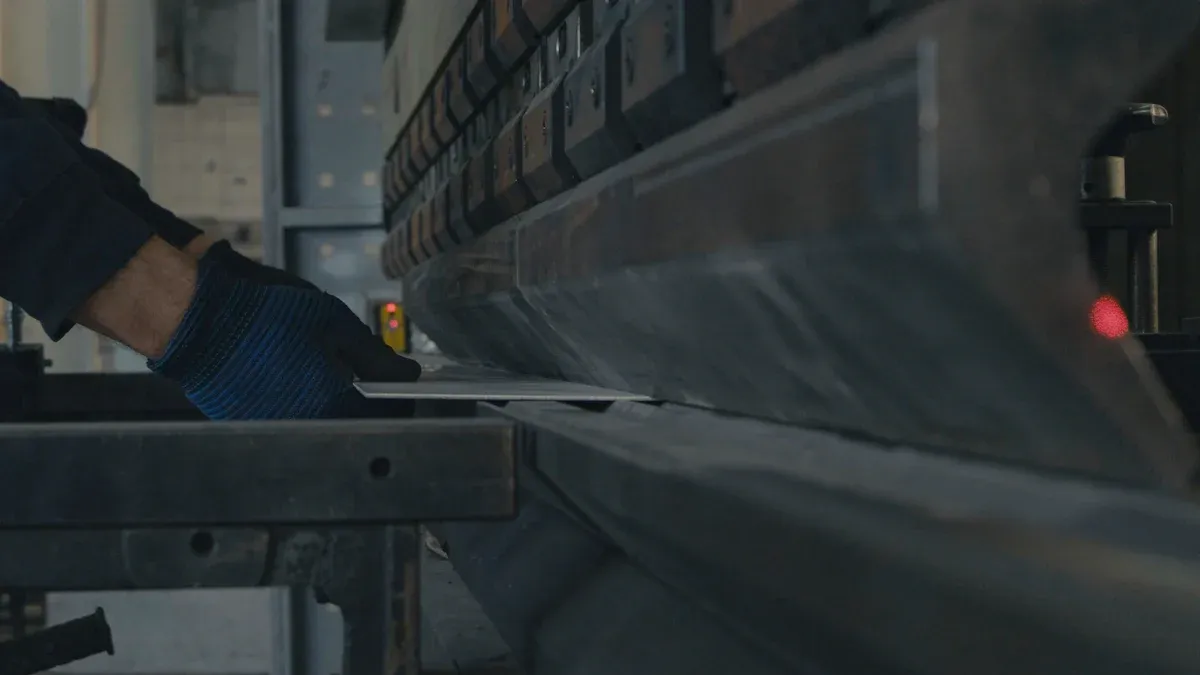
Ang pagpili sa angay nga disenyo sa die dako og epekto sa gidaghanon sa springback nga masinati atol sa proseso sa pagduko. Nagkalain-laing disenyo sa die ang epektibong makapakunhod sa springback sa pagporma og sheet metal. Ania ang pipila ka napamatud-an nga mga teknik:
-
PagbawogKini nga teknik naglambigit sa tinuyo nga pagbawog sa bahin ngadto sa mas hait nga anggulo kaysa gikinahanglan. Pinaagi sa pagbuhat niini, ang mga tiggama makabawi sa gilauman nga springback, nga masiguro nga ang katapusang porma makatuman sa mga espesipikasyon.
-
Pag-coin/Pag-stakeKini nga pamaagi naggamit ug taas nga compressive pressure aron plastik nga ma-deform ang materyal. Ang resulta mao ang pagkunhod sa springback, tungod kay ang materyal moagi sa permanente nga deformation.
-
Pag-init sa Pag-stampingAng pagpainit sa steel blank sa dili pa kini balihon ug paspas nga pagpalong niini makapalig-on sa parte. Kini nga proseso makapakunhod sa springback, nga moresulta sa mas tukma nga katapusang mga porma.
-
Kompensasyon sa Die DesignAng paggamit sa mga pamaagi nga gipadagan sa simulation nagtugot sa mga tiggama sa pagtagna ug pag-neutralize sa springback sa dili pa kini mahitabo. Kini nga proactive nga estratehiya nagpalambo sa katukma ug nagpamenos sa panginahanglan alang sa mga pag-adjust pagkahuman sa bending.
Gisuportahan sa panukiduki ang kamahinungdanon sa die geometry sa pag-impluwensya sa springback. Usa ka pagtuon nga giulohan og "Epekto sa Die ug Punch Geometry sa Spring Back sa Air Bending sa Electrogalvanized CR 4 Steel" nagsusi kon giunsa makaapekto ang lain-laing mga geometry sa springback sa Pagduko sa Sheet Metal mga proseso. Laing pagtuon, "Epekto sa Die ug Punch Radius sa Springback sa Stainless Steel Sheet Metal sa Air V-die Bending Process," nagsusi sa epekto sa die ug punch radii sa springback. Kini nga mga nahibal-an nagpasiugda sa kritikal nga papel sa disenyo sa die sa pagkab-ot sa gitinguha nga mga resulta.
Pag-adjust sa mga Anggulo sa Pagliko
Ang pag-adjust sa mga anggulo sa pagliko usa pa ka epektibo nga estratehiya aron makunhuran ang springback sa sheet metal. Ang mga hanas nga fabricator kanunay nga nag-usab sa anggulo sa pagliko aron makonsiderar ang springback. Ania ang pipila ka importanteng konsiderasyon:
- Ang mas taas nga yield strength mosangpot sa mas dakong springback, nga makaapekto sa katukma sa porma.
- Ang mas ubos nga elastic modulus moresulta sa mas mamatikdan nga springback, nga makaapekto sa katapusang porma.
- Ang pagtugot sa makatarunganong mga tolerance sa mga anggulo sa pagliko makapahimo sa normal nga mga kalainan sa materyal.
- Ang komunikasyon sa mga tiggama hinungdanon alang sa mga disenyo nga nanginahanglan og hugot nga mga anggulo sa pagliko.
- Ang simulation software makatagna sa springback ug maka-adjust sa press brake sumala niana.
Pinaagi sa pagpatuman niining mga pag-adjust, mapalambo sa mga tiggama ang katukma sa ilang katapusang mga produkto. Ang mga teknik sama sa overbending nagsiguro nga ang katapusang porma nahiuyon sa mga detalye sa disenyo, bisan pa sa presensya sa springback.
Kontrolaha ang Katulin sa Pagliko aron Makunhuran ang Springback Sheet Metal
Mga Epekto sa Katulin sa Springback
Ang katulin sa pagliko dako og impluwensya sa lebel sa springback sa sheet metal. Ang mas paspas nga katulin sa pagliko lagmit nga modugang sa springback tungod sa mas taas nga internal stress. Kini nga stress hinungdan nga ang metal mobalik sa orihinal nga porma niini human sa pagliko, nga mosangpot sa angular deviations nga makapakomplikado sa mga koreksyon. Ang mga importanteng punto bahin sa mga epekto sa katulin naglakip sa:
- Ang dugang nga katulin moresulta sa usa ka baga, wala pa mausab nga tunga nga sona sulod sa materyal.
- Kining wala pa madaot nga sona mopausbaw sa elastikong pagkaayo, nga mosangpot sa mas klaro nga springback.
- Adunay kompromiso tali sa pagminus sa springback ug pagkab-ot sa parehas nga gibag-on atol sa proseso sa pagbaluktot.
Girekomendar nga mga Setting sa Speed
Mahimong matino sa mga tiggama ang labing maayong mga setting sa tulin alang sa piho nga mga proseso sa sheet metal pinaagi sa pagkonsiderar sa lainlaing mga hinungdan. Ang mosunod nga talaan nagsumaryo kung giunsa ang lainlaing mga hinungdan nakaapekto sa springback:
| Hinungdan | Deskripsyon |
|---|---|
| Materyal sa Himan sa Pagputol | Ang lain-laing mga himan makadumala sa lain-laing mga katulin, nga makaapekto sa labing maayo nga mga setting. |
| Geometriya sa Himan | Ang porma ug anggulo sa cutting edge makaimpluwensya sa pagkaporma sa tipik ug sa puwersa sa pagputol. |
| Materyal sa Workpiece | Ang mas humok nga mga materyales motugot sa mas taas nga katulin, samtang ang mas gahi nga mga materyales magkinahanglan og mas ubos nga mga setting. |
| Kaarang sa mga Himan sa Makina | Ang mas taas nga kapabilidad nagtugot sa mas paspas nga operasyon nga adunay gamay nga pag-uyog sa himan. |
| Gitinguha nga Kalidad sa Ibabaw | Ang mga finishing pass nagkinahanglan og mas ubos nga gikusgon para sa mas maayong pagkagaspang sa ibabaw. |
| Temperatura sa Pagputol | Ang sobra nga kainit mahimong mosangpot sa pagkaguba sa himan, nga makaapekto sa kahusayan ug kinabuhi sa himan. |
Aron epektibong makunhuran ang springback sa sheet metal, ang mga tiggama kinahanglan nga magtinguha sa usa ka stamping speed nga mga 3000 mm/s, nga adunay edge pressure nga 2000 N. Kini nga mga setting makatabang sa pagbalanse sa speed ug kalidad, nga masiguro ang labing maayo nga mga resulta.
Ipatuman ang mga Pamaagi sa Pre-Bending aron Makunhuran ang Springback Sheet Metal
Paggamit sa Pag-init sa Pagtambal
Ang heat treatment nagsilbing epektibong pamaagi aron makunhuran ang springback sa sheet metal. Pinaagi sa pagpataas sa temperatura atol sa proseso sa pagporma, ang mga tiggama makab-ot ang daghang mga benepisyo:
- Gikunhoran nga Springback: Ang mas taas nga temperatura makatabang sa pagpakunhod sa springback ug pagliki.
- Gipauswag nga PagkapormaAng mga pre-compression ug annealing treatments makapauswag sa abilidad sa materyal nga ma-deform nga dili na mobalik sa orihinal nga porma niini.
- Mga Estruktura nga KambalAtol sa roll bending, ang inner bend area molambo og mas twinned structures kaysa sa outer area, nga makatampo sa pagkunhod sa springback.
Apan, kinahanglan ang pag-amping. Ang sobra nga taas nga temperatura mahimong mosangpot sa pagkabaga sa lugas, nga negatibong makaapekto sa mekanikal nga mga kabtangan. Busa, ang mga tiggama kinahanglan mangita og balanse aron ma-optimize ang mga resulta.
Pag-apply sa Mekanikal nga Pre-Bending
Ang mekanikal nga pre-bending naglakip sa pag-apply og kusog sa sheet metal sa dili pa ang katapusang operasyon sa bending. Kini nga teknik epektibong makapakunhod sa springback, labi na sa mas baga nga mga materyales. Ang mosunod nga mga pamaagi nagpakita sa kaepektibo niini:
- Mga Teknik sa Pag-una sa PaglikoKini nga mga pamaagi makapakunhod pag-ayo sa springback kon itandi sa ubang mga estratehiya.
- Flexible nga Pag-inat sa PagdukoKini nga pamaagi nagpakita og kasarangan nga kaepektibo sa pagpakunhod sa springback.
- Pagmodelo sa Analitika: Samtang mapuslanon, ang kaepektibo niini mahimong magkalainlain base sa espesipikong aplikasyon.
Ang talaan sa ubos nagsumaryo sa kaepektibo sa lain-laing mga pamaagi sa pagpakunhod sa springback:
| Pamaagi | Epektibo sa Pagpakunhod sa Springback |
|---|---|
| Pag-una sa pagliko | Taas, labi na sa mas baga nga mga materyales |
| Flexible nga Pag-inat sa Pagduko | Kasarangan |
| Pagmodelo sa Analitika | Baryable |
Pinaagi sa pagpatuman niining mga pamaagi sa pre-bending, ang mga tiggama makab-ot ang mas taas nga katukma ug kaepektibo sa ilang mga proseso sa pagporma og sheet metal.
Sulayi ug I-adjust aron Makunhuran ang Springback Sheet Metal
Kamahinungdanon sa Pagprototyping
Ang prototyping adunay hinungdanong papel sa pagpakunhod sa springback sa sheet metal. Ang sayo nga pagtimbang-timbang sa springback atol sa part feasibility nagpunting sa pag-optimize sa mga disenyo. Ang mga tiggama kinahanglan nga mokonsiderar sa mosunod nga mga lakang:
- Susiha ang Kaarang sa Produkto: Susiha ang disenyo ug ang dugang nga posibilidad aron masiguro nga ang piyesa makatuman sa mga espesipikasyon.
- Gamita ang mga Teknik sa SimulasyonAng tukmang impormasyon sa materyal hinungdanon alang sa kasaligang mga resulta. Ang hustong mga parametro sa meshing ug pagkontrol kinahanglan nga nahiuyon sa sheet metal ug nawong sa die.
- Mga Simulasyon sa Proseso sa PagdumalaAng mga simulation kinahanglan nga mosalamin sa plano sa produksiyon, nga gikonsiderar ang clearance ug mga kal-ang sa binder.
- Analisaha ang Springback Human sa Matag OperasyonKini nga pagtuki makatabang sa pagsabot kon sa unsang paagi makaapekto ang matag lakang sa katapusang produkto.
Usa ka epektibo nga pamaagi sa pag-evaluate sa springback mao ang Demeri Split Ring Test. Kini nga pagsulay nag-ihap sa tendensiya sa mga materyales nga mobalik og springback human maporma. Ang kayano niini nagtugot sa tukma nga pagsukod nga walay sopistikado nga kagamitan. Pinaagi sa pagtandi sa mga materyales nga parehas og gibag-on, ang mga tiggama makaranggo sa ilang mga tendensiya sa springback.
Padayon nga Pagmonitor ug mga Pag-adjust
Ang padayon nga pagmonitor importante alang sa pagdumala sa springback atol sa produksiyon. Ang mga tiggama mahimong mogamit ug lain-laing mga pamaagi aron epektibong masubay ang springback:
- Pagsubay sa Laser nga Gibase sa Digital nga ImaheKini nga pamaagi naghiusa sa teknolohiya sa pagproseso sa imahe para sa real-time nga pagkuha sa datos atol sa mga proseso sa pagliko.
- Mga Linear Variable Differential Transformer (LVDT)Kini nga mga aparato naghatag ug tukma nga mga sukod sa pagbalhin, nga makatabang sa pag-analisar sa springback.
- Mga Yunit sa Pagsukod sa Inertia (IMU): Ang mga IMU nagsubay sa mga pagbag-o sa posisyon ug oryentasyon, nga nagpalambo sa pagsabot sa pamatasan sa springback.
- Mga Sensor sa LaserKini nga mga sensor nagsukod sa springback angle nga adunay gipakita nga error sa pagsukod nga ± 0.25°.
Pinaagi sa pagpatuman niining mga teknik sa pagmonitor, ang mga tiggama makahimo og mga pag-adjust sa ilang mga proseso nga may kahibalo, nga sa ngadto-ngadto mosangpot sa pagkunhod sa springback sa sheet metal.
Ang pagkunhod sa springback sa sheet metal naglakip sa lima ka importanteng lakang:
- Sabta ang mga kabtangan sa materyal.
- I-optimize ang mga teknik sa pagliko.
- Kontrolaha ang tulin sa pagliko.
- Ipatuman ang mga pamaagi sa pre-bending.
- Sulayi ug i-adjust ang mga proseso.
Ang paggamit niining mga teknik mosangpot sa mas maayong katukma sa produkto, pagkunhod sa basura, ug mas maayong kahusayan. Ang mga tiggama kinahanglan nga modawat niining mga estratehiya ug ipaambit ang ilang mga kasinatian. Ang feedback gikan sa mga propesyonal sa industriya nagpasiugda sa kaepektibo niining mga pamaagi, nga nagpasiugda sa kamahinungdanon sa padayon nga pag-uswag sa mga pamaagi sa pagtrabaho sa metal.
Mga Kanunayng Pangutana
Unsa ang springback sa sheet metal?
Ang springback nagtumong sa tendensiya sa metal nga mobalik sa orihinal nga porma niini human sa pagduko, nga makaapekto sa katukma sa katapusang produkto.
Unsaon nako pagsukod ang springback?
Mahimong masukod sa mga tiggama ang springback gamit ang mga teknik sama sa Demeri Split Ring Test o digital image-based laser tracking para sa tukmang mga resulta.
Makaapekto ba ang gibag-on sa materyal sa springback?
Oo, ang mas baga nga mga materyales sa kasagaran nagpakita og lain-laing springback nga kinaiya, nga kasagarang moresulta sa mas dako nga springback kon itandi sa mas nipis nga mga palid.