


Giunsa Pag-apekto sa mga Setting sa Materyal ug Makina ang Pagkamatugot sa Pagputol sa Laser
Ang katukma nagtino sa kalampusan sa Pagputol gamit ang Lasersa Paggama sa Sheet MetalAng mga surbey sa industriya nagpakita nga mga 90% sa mga operasyon ang nakab-ot ang ±0.1mm nga tolerance, sama sa nakita sa usa kaMingli nga metal pagtuon sa kaso nga adunay 500 ka HVAC brackets. Ang laser cutting naghatag ug masubli nga katukma, nga milabaw sa tradisyonal nga pag-stamping ug nagsiguro sa kasaligan nga mga resulta alang sa lisud nga mga aplikasyon.
Mga Pangunang Punto
- Pilia ang saktong klase ug gibag-on sa sheet metal nga mohaom sa imong gahum sa laser para sa tukmang pagputol ug makanunayong ±0.1mm nga tolerance.
- Ibutang ang gahum sa laser, katulin sa pagputol, ug pag-focus pag-ayo aron mabalanse ang kainit ug katulin, nga masiguro ang limpyo nga mga ngilit ug tukma nga mga sukod.
- Ipadayon ang regular nga kalibrasyon, inspeksyon, ug pagkontrol sa kalidad sa imong laser machine aron ang katukma sa pagputol magpabilin nga kasaligan ug masubli.
Mga Hinungdan sa Materyal sa Pagputol sa Laser sa Paggama sa Sheet Metal
Tipo sa Sheet Metal
Ang klase sa sheet metal adunay hinungdanong papel sa pagtino sa makab-ot nga tolerance atol sa laser cutting. Ang lain-laing mga metal, sama sa steel, aluminum, ug stainless steel, adunay talagsaon nga pisikal nga mga kabtangan sama sa reflectivity, thermal conductivity, ug surface smoothness. Kini nga mga kinaiya makaimpluwensya kung giunsa ang laser makig-uban sa materyal, nga direktang makaapekto sa katukma sa pagputol. Pananglitan, ang fiber laser cutting technology makaabot sa mga tolerance nga hugot sama sa ±0.1mm, nga makahimo og detalyado kaayo nga mga bahin nga walay dugang nga finishing. Bisan pa, ang gahum sa laser kinahanglan nga mohaum sa gibag-on ug klase sa sheet metal. Ang nipis nga mga metal (hangtod sa 6mm) nanginahanglan og gamay nga gahum, samtang ang mas baga nga mga metal nanginahanglan og mas taas nga gahum aron malikayan ang pagtipon sa kainit ug mapadayon ang kalidad. Ang pagpili sa husto nga klase sa sheet metal ug pag-adjust sa mga setting sa laser sumala niana nagsiguro sa makanunayon, taas nga katukma nga mga resulta sa Laser Cutting sa Paggama sa Sheet Metal.
Gibag-on ug Kapatag
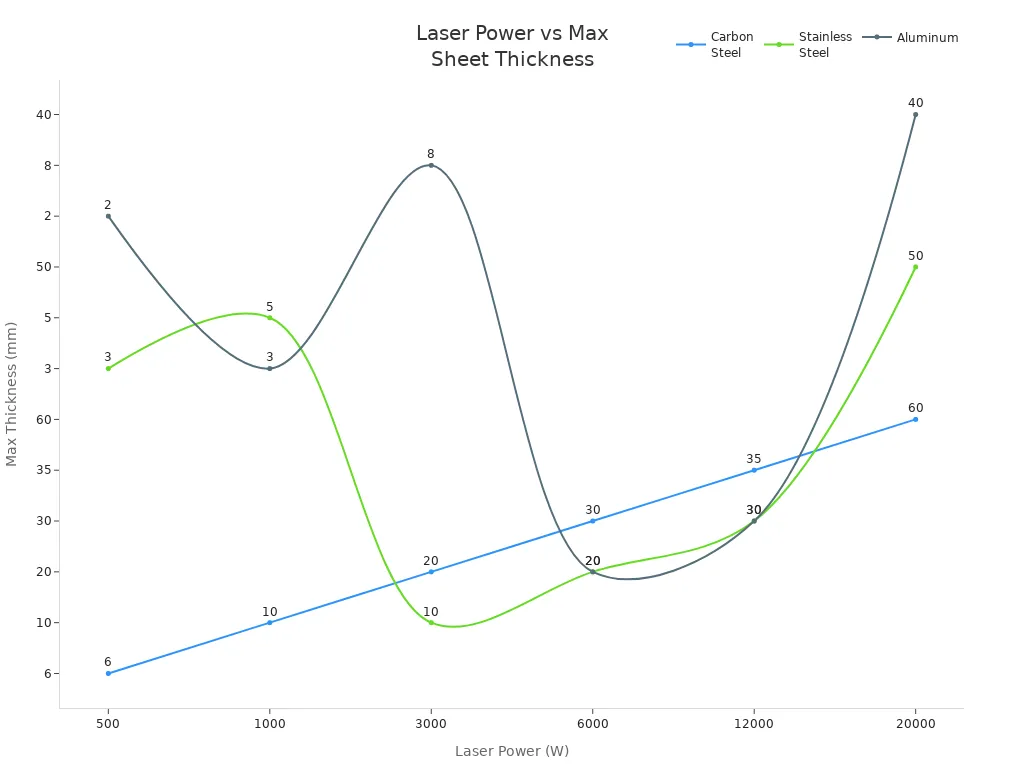
Ang gibag-on sa sheet metal adunay direktang epekto sa katukma sa pagputol gamit ang laser. Ang mas baga nga mga materyales nanginahanglan og mas taas nga gahum sa laser ug gi-optimize nga mga parameter aron mapadayon ang katukma, samtang ang nipis nga mga sheet nagtugot sa mas pino ug mas detalyado nga pagputol nga adunay gamay nga mga sona nga apektado sa kainit. Ang mosunod nga talaan nagsumaryo sa relasyon tali sa tipo sa materyal, gibag-on, girekomenda nga gahum sa laser, ug mga implikasyon sa katukma:
| Matang sa Materyal | Gibag-on nga Sakop (mm) | Girekomendar nga Gahom sa Laser (W) | Implikasyon sa Katukma |
|---|---|---|---|
| Nipis nga mga Palid nga Bakal | 0.5 - 6 | 1000 - 2000 | Tukma ug limpyo nga mga pagputol nga gamay ra ang kainit |
| Mga Plato nga Asero nga Medium | 4 - 12 | 2000 - 4000 | Nagmintinar sa katukma gamit ang mga na-optimize nga setting |
| Mga Mabagang Plato nga Bakal | 13 - 20 | 4000 - 6000 | Nagkinahanglan og mas taas nga gahum para sa mas lawom nga pagsulod |
| Nipis nga mga Palid sa Aluminyo | 0.5 - 3 | 1000 - 2000 | Taas nga katukma, gamay nga pagtuis |
| Medium nga Aluminyo | 4 - 8 | 2000 - 4000 | Mas taas nga gahum ang gikinahanglan tungod sa reflectivity |
| Baga nga Aluminyo | 9 - 15 | 4000+ | Nanginahanglan og kusgan nga mga laser para sa dekalidad nga mga pagputol |
| Nipis nga Stainless Steel | 0.5 - 3 | 1000 - 2000 | Maabot ang tukma nga mga pagputol |
| Medium nga Stainless Steel | 4 - 8 | 2000 - 4000 | Limpyo, hamis nga mga ginunting |
| Baga nga Stainless Steel | 9 - 20 | 4000 - 6000 | Hustong pagsulod ug kalidad sa ngilit |
Ang pagkapatag parehas nga importante. Bisan ang gamay nga pagkabalda o pagka-warp mahimong makausab sa focal point sa laser, nga hinungdan sa mga kakulangan sa dimensyon. Ang mga capacitive height sensor mahimong mag-adjust alang sa gagmay nga mga pagbag-o sa gitas-on, apan ang sobra nga pagka-warp molapas sa ilang mga limitasyon, nga moresulta sa dili maayo nga kalidad sa pagputol ug mas hinay nga tulin. Ang internal nga mga stress gikan sa pag-roll ug pagpabugnaw mahimong hinungdan sa mga bahin nga ma-deform sa panahon o pagkahuman sa pagputol. Ang mga operator kanunay nga nagpahinay sa proseso aron madumala kini nga mga isyu, nga nagdugang sa mga gasto. Ang husto nga kagamitan sa pagpatag ug mga pamaagi sa paghupay sa stress makatabang sa pagpadayon sa pagkapatag ug pagsiguro sa tukma ug episyente nga Laser Cutting in. Paggama sa Sheet Metal.
Tip: Ang pagkapatag nagsiguro nga ang panid naa sa usa ka patag, nga nagtugot sa laser beam nga magpabilin nga makanunayon ang pokus ug posisyon. Ang dili maayong pagkapatag hinungdan sa dili makanunayon nga gilapdon sa kerf, dili pag-align, ug pagkunhod sa pagkabalik-balik.
Kalidad sa Ibabaw ug mga Coatings
Ang kalidad sa nawong, labi na ang kahapsay, direktang makaapekto sa katukma sa pagputol gamit ang laser. Ang mas hamis nga nawong nagtugot sa laser sa pagputol nga mas tukma, nga kasagaran makab-ot ang aberids nga roughness (Ra) nga mga 0.1 μm. Kini nga taas nga lebel sa kahapsay nagsuporta sa mas hugot nga mga tolerance, kasagaran mga ±0.10 mm. Bisan pa, ang mga coatings ug surface treatments, sama sa heat treatment, pagpintal, o protective layers, makausab kung giunsa pagsuhop sa materyal ang enerhiya sa laser. Kini nga mga treatment mahimong makapauswag sa resistensya sa kaagnasan apan mahimo usab nga mausab ang pamatasan sa pagputol pinaagi sa pag-apekto sa pagsuhop sa nawong o mga thermal properties. Ingon usa ka resulta, ang mga coatings makaimpluwensya sa katukma sa dimensyon ug sa pagkahuman sa nawong sa mga giputol nga bahin. Kinahanglan nga tagdon sa mga operator kini nga mga hinungdan kung gi-set up ang proseso aron masiguro nga makab-ot ang gitinguha nga tolerance.
Pagpakita ug Konduktibidad sa Init
Ang reflectivity ug thermal conductivity duha ka kabtangan sa materyal nga dako og epekto sa katukma sa pagputol sa laser.
- Ang mga metal nga taas og repleksyon sama sa aluminum, tumbaga, ug brass mas gamay nga mosuhop og enerhiya sa laser, nga makapakunhod sa kahusayan ug katukma sa pagputol.
- Ang taas nga reflectivity mahimo usab nga mopabanaag sa enerhiya sa laser balik ngadto sa optika, nga nagpameligro sa kadaot sa kagamitan ug pagpaubos sa epektibo nga gahum.
- Ang mas hamis nga mga nawong ug mas ubos nga resistivity mopataas sa reflectivity, nga makapahimo sa tukma nga mga pagputol nga mas lisod.
- Ang mga fiber laser nga adunay mas mubo nga wavelength (~1.07 µm) nagpauswag sa pagsuhop sa mga reflective metal, nga nagpalambo sa kalidad sa pagputol.
- Ang pagbutang og mga coating, sama sa pag-itom sa aluminum, makapakunhod sa reflectivity ug makapaayo sa laser absorption.
- Ang pag-optimize sa mga cutting parameter ug paggamit sa mga auxiliary gas sama sa nitrogen o oxygen makatabang sa pagdumala sa reflectivity ug pagpanalipod sa optika.
Ang thermal conductivity adunay usab hinungdanon nga papel. Ang mga materyales nga adunay taas nga thermal conductivity, sama sa aluminum, dali nga mopahawa sa kainit gikan sa cutting zone. Nagkinahanglan kini og dugang nga enerhiya ug maampingong pag-adjust sa parameter aron malikayan ang mga depekto sama sa dross o thermal expansion. Sa kasukwahi, ang mga materyales nga adunay ubos nga thermal conductivity nagkonsentrar sa kainit duol sa giputol nga ngilit, nga mahimong hinungdan sa pagkabali o pagliki kung dili madumala sa husto. Ang pag-adjust sa beam focus, cutting speed, ug pagtabang sa pag-agos sa gas makatabang sa pagkontrol sa pag-apod-apod sa kainit ug pagsiguro sa limpyo ug tukma nga mga pagputol.
Mubo nga sulat: Ang pagsabot sa reflectivity ug thermal conductivity nagtugot sa mga operator sa pagpili sa husto nga mga setting sa laser ug pagkab-ot sa makanunayon ug taas nga kalidad nga mga resulta.
Mga Setting sa Makina para sa Pagkab-ot sa ±0.1mm nga Tolerance
Gahom sa Laser ug Katulin sa Pagputol
Ang gahum sa laser ug ang katulin sa pagputol mao ang pundasyon sa katukma sa Laser Cutting sa Paggama sa Sheet MetalKinahanglan pilion sa mga operator ang saktong kombinasyon aron makab-ot ang hugot nga mga tolerance. Ang gahum sa laser ang magtino kung unsa ka baga ang materyal nga maputol sa makina ug makaimpluwensya sa gilapdon sa giputol, pagkahuman sa nawong, ug sa gidak-on sa sona nga naapektuhan sa kainit. Ang katulin sa pagputol makaapekto sa kalidad sa ngilit ug sa risgo sa mga depekto.
- Ang mga fiber laser gikan sa 500 watts ngadto sa pipila ka kilowatts. Ang 1 kW laser makaputol sa carbon steel hangtod sa 12 mm nga gibag-on, samtang ang 4 kW laser makagamit sa mild steel hangtod sa 25 mm.
- Ang kasagarang gikusgon sa pagputol para sa pagmentinar sa ±0.1 mm nga tolerance anaa sa taliwala sa 10 ug 20 metros kada minuto, depende sa materyal ug gibag-on.
- Ang mas taas nga gahum sa laser makapahimo sa pagputol sa mas baga nga mga materyales apan nagdugang sa risgo sa sobra nga pagkatunaw ug usa ka mas dako nga sona nga apektado sa kainit kung dili balansehon sa katulin.
- Ang sobra ka paspas nga pagputol mahimong hinungdan sa dili kompleto nga pagsulod, mga aligato, ug dili maayo nga kalidad sa ngilit. Ang sobra nga hinay nga pagputol mosangpot sa sobra nga pagkatunaw, mas lapad nga mga kurba, ug sobra nga pagkasunog.
| Pamaagi sa Pagputol | Kasagaran nga Sakop sa Pagtugot (mm) |
|---|---|
| Pagputol gamit ang Laser | ±0.05 ngadto sa ±0.1 |
| Pagputol sa Water Jet | ±0.03 ngadto sa ±0.08 |
| Pagputol sa Plasma | ±0.5 ngadto sa ±1.5 |
| Mekanikal nga Paggunting | ±0.1 hangtod ±0.5 |
Pagputol gamit ang Laser Paggama sa Sheet Metal makab-ot ang hugot nga mga tolerance pinaagi sa pagbalanse niini nga mga parameter. Kinahanglan usab nga ipadayon sa mga operator ang husto nga pokus ug auxiliary gas pressure aron masiguro ang lig-on ug taas nga kalidad nga mga pagputol. Kini nga maampingong pagkontrol nagpamenos sa mga epekto sa kainit ug nagsiguro sa tukma nga pagkopya sa mga dimensyon sa bahin.
Tip: Kanunay i-adjust ang gahum ug katulin sa laser base sa gibag-on ug klase sa materyal aron malikayan ang mga depekto ug mapadayon ang katukma.
Pokus ug Kalidad sa Sinag
Ang pokus sa laser beam adunay hinungdanong papel sa katukma sa pagputol. Ang mga lente ug salamin nagkonsentrar sa laser ngadto sa gamay ug grabe nga bahin. Kini nga nakapokus nga enerhiya nagtunaw o nag-alisngaw sa metal sa punto sa pagkontak, nga nagpatunghag limpyo ug pig-ot nga pagputol. Ang hustong pokus nagsiguro sa gamay nga gilapdon sa kerf ug hamis nga mga ngilit. Kung ang pokus dili husto, ang pagputol mahimong mas lapad, mas bagis, ug dili kaayo tukma.
Ang mga eksperimental nga pagtuon nagpakita nga ang pag-align sa focus sa nominal focal length sa lente makamugna sa pinakagamay nga kerf, labi na sa nipis nga sheet metals. Alang sa mas baga nga mga materyales, ang labing maayo nga posisyon sa focus mahimong mausab, busa ang mga operator kinahanglan nga mag-adjust sumala niana. Ang intensity ug posisyon sa focused beam makaapekto usab sa kalidad sa nawong, lakip ang striation patterns ug roughness.
Ang kalidad sa beam, nga gisukod sa Beam Quality Factor (M²), ang nagtino kon unsa ka hugot ang pag-focus sa laser. Ang mas ubos nga M² nga kantidad nagpasabot og mas maayo nga kalidad sa beam. Ang taas nga kalidad sa beam nagtugot sa:
- Mas gagmay ug mas grabe nga mga bahin para sa tukmang pagputol.
- Minimum nga gilapdon sa kerf ug mga sona nga apektado sa kainit.
- Mas paspas nga pagputol sa gikusgon nga dili mawad-an sa kalidad.
- Mas limpyo nga mga ngilit, nga nagpamenos sa panginahanglan alang sa post-processing.
- Parehas nga performance sa lain-laing gibag-on sa materyal.
Ang pagmintinar sa taas nga kalidad sa beam pinaagi sa hustong disenyo sa sistema ug regular nga pag-align hinungdanon aron makab-ot ang ±0.1mm nga tolerance sa Laser Cutting sa Paggama sa Sheet Metal.
Katukma sa Sistema sa Pagkontrol
Ang mga modernong laser cutting machine nagsalig sa mga abanteng sistema sa pagkontrol aron makab-ot ug mapadayon ang hugot nga mga tolerance. Kini nga mga sistema nagdumala sa focus sa laser beam, power output, cutting speed, ug head positioning nga adunay taas nga katukma. Ang mga automated sensor ug taas nga kalidad nga optika makatabang sa pag-compensate sa mga kalainan sa gibag-on ug pagkapatag sa materyal, nga nagpamenos sa mga sayop sa dimensiyon ug thermal distortion.
Ang mga nag-unang bahin sa tukma nga mga sistema sa pagkontrol naglakip sa:
- Real-time nga pagmonitor ug awtomatikong pag-adjust sa gitas-on aron mohaom sa mga pagkadili-konsistente sa materyal.
- Mga abanteng himan sa software nga nagpino sa mga agianan sa pagputol, nga nagpamenos sa dili kinahanglan nga mga paglihok ug thermal strain.
- Mga awtomatikong sensor nga nagmintinar sa makanunayong kalidad ug paglinya sa beam.
- Paghiusa sa automation ug AI para sa robotic material handling, dynamic parameter adjustment, ug predictive maintenance.
Ang artificial intelligence karon makahimo sa real-time nga pag-optimize sa mga cutting parameter base sa mga kabtangan sa materyal. Kini nga pagkaangay makapauswag sa kalidad sa pagputol ug makapakunhod sa mga sayop. Ang AI-driven predictive maintenance nagmonitor usab sa kahimsog sa makina, nga makapugong sa mga pagkadaot ug makasiguro sa labing taas nga kahusayan.
Mubo nga sulat: Ang makanunayong katukma sa sistema sa pagkontrol moresulta sa masubli ug parehas nga pagputol sulod sa ±0.1mm, bisan sa mga komplikadong disenyo.
Pagmentinar ug Kalibrasyon
Ang regular nga pagmentinar ug kalibrasyon hinungdanon alang sa pagpadayon sa taas nga katukma sa mga operasyon sa pagputol sa laser. Bisan ang labing maayo nga mga makina mawad-an sa katukma kung wala’y husto nga pag-atiman. Ang mga operator kinahanglan nga mosunod sa usa ka estrikto nga iskedyul sa pagmentinar aron malikayan ang dili pag-align, pagkaguba sa mga sangkap, ug mga sayup sa sistema.
| Aspeto sa Pagmentinar | Rekomendasyon / Kasubsob |
|---|---|
| Pag-align sa Beam | Kanunay nga pag-usab sa pag-align, labi na alang sa lainlaing mga porma; gamita ang mga himan sa pag-align alang sa ±0.01mm nga katukma |
| Mga Update ug Kalibrasyon sa Software | Regular nga kalibrasyon; susiha ang mga update matag 3 ka bulan |
| Lubrication | Lubricate ang mga giya ug mga tornilyo matag 50-100 ka oras nga pag-operate |
| Pag-ilis sa Filter | Ilisi ang mga air filter matag 200 ka oras o sumala sa girekomendar |
| Inspeksyon sa Elektrisidad | Biswal nga inspeksyon matag 6 ka bulan nga adunay functional testing |
Ang epektibo nga mga pamaagi sa pagmentinar naglakip sa:
- Susiha ug limpyohi ang mga optika (mga salamin ug lente) gamit ang hustong solusyon ug mga panapton nga walay lint.
- Bantayi ang performance sa chiller ug gamita ang deionized nga tubig aron malikayan ang mga hugaw.
- Ilisi ang mga air filter ug susiha ang exhaust system kon aduna bay mga bara.
- Regular nga i-calibrate ang laser alignment, sunda ang mga instruksyon sa tiggama.
- Ipadayon nga updated ang software ug firmware.
- Pag-eskedyul og propesyonal nga maintenance aron mamatikdan ug masulbad ang mga abanteng problema.
Ang mga operator kinahanglan usab nga magtipig og detalyado nga mga rekord sa pagmentinar ug magmonitor sa mga log sa makina alang sa sayo nga pag-ila sa mga problema. Kini nga mga lakang nagsiguro nga ang Laser Cutting sa Paggama sa Sheet Metal makanunayon nga nakakab-ot sa ±0.1mm nga sukdanan sa tolerance.
Praktikal nga mga Estratehiya para sa Kanunay nga Katukma
Labing Maayong mga Pamaagi sa Pagpili sa Materyal
Ang pagpili sa husto nga materyal mao ang pundasyon sa katukma sa laser cutting. Ang mga operator kinahanglan nga mokonsiderar sa daghang mga butang:
- Pilia ang klase sa metal base sa mga panginahanglan sa proyekto. Ang stainless steel, aluminum, brass, ug copper adunay girekomendar nga gibag-on para sa taas nga katukma sa trabaho.
- Ipares ang gibag-on sa materyal sa kapabilidad sa makina. Ang mas baga nga mga metal nanginahanglan og dugang nga gahum sa laser ug mahimong makapakunhod sa katukma.
- Iparehas ang gahum sa laser sa gibag-on sa materyal. Kinahanglan ang mas taas nga gahum para sa mas baga nga mga sheet aron magpabiling limpyo ang mga pagputol.
- Susiha ang mga kinahanglanon sa proyekto. Ang mga parte sa istruktura mahimong magkinahanglan og mas baga nga mga materyales, samtang ang komplikado nga mga disenyo makabenepisyo gikan sa mas nipis nga mga palid.
- Ikonsiderar ang gitinguha nga pagkahuman. Ang nipis nga mga materyales kasagarang moresulta sa mas hamis nga mga ngilit ug dili kaayo kinahanglan og post-processing.
- Prototype nga adunay lain-laing gibag-on aron mabalanse ang kalig-on ug detalye.
- Konsultaha ang mga propesyonal aron ma-optimize ang mga kapilian para sa piho nga mga aplikasyon.
Aron makab-ot ang ±0.1mm nga tolerance, ang mga operator kinahanglan mopili og mga materyales nga parehas og komposisyon ug angay nga gibag-on, labing maayo hangtod sa 2.0 mm. Ang pag-adjust sa gahum sa laser ug katulin sa pagputol alang sa matag klase sa materyal dugang nga makapauswag sa mga resulta.
Pag-optimize sa Pag-setup sa Makina
Ang tukma nga pag-setup sa makina nagsiguro sa makanunayon nga mga resulta sa Laser Cutting in Paggama sa Sheet MetalAng mga importanteng lakang naglakip sa:
- I-calibrate ang laser generator ug motion system para sa tukmang posisyon.
- Mentinaha ang mga sistema sa pagpabugnaw, gas, ug kuryente aron malikayan ang pag-ubos sa performance.
- I-adjust ang mga parametro sa pagputol—kusog, katulin, klase sa nozzle, ug presyur sa gas—base sa materyal ug gibag-on.
- Gamita ang abante nga software sa disenyo para sa intelihenteng pagpugad ug tukma nga mga agianan sa pagputol.
- Bansaya ang mga operator sa labing maayong mga pamaagi ug mga detalye sa makina.
- Susiha kanunay ang mga makina ug gamita ang mga himan sa pagkontrol sa kalidad aron masuta ang mga problema og sayo.
Ang mga automated tools ug simulation software makatabang sa pagtagna ug pagpugong sa mga sayop, samtang ang regular nga inspeksyon nagpabilin sa mga makina sulod sa gikinahanglan nga mga tolerance.
Mga Pamaagi sa Pagkontrol sa Kalidad ug Inspeksyon
Ang pagkontrol sa kalidad nagpamatuod nga ang matag piyesa nakab-ot ang estrikto nga mga sumbanan. Ang epektibo nga mga pamaagi naglakip sa:
- Gamita ang mga caliper ug micrometer para sa dali nga pagsusi.
- Paggamit og mga coordinate measuring machine (CMM) para sa mga kritikal nga dimensyon.
- Gamita ang optical comparator o 2D vision systems para sa paspas nga pag-verify sa profile.
- Pag-implementar og dedikado nga mga gauge para sa taas nga volume sa produksiyon.
| Himan sa Pag-inspeksyon | Kasagaran nga Katukma | Labing Maayong Gamit |
|---|---|---|
| Mga Caliper/Micrometer | ±0.02mm ~ ±0.05mm | Adlaw-adlaw nga mga tseke |
| CMM | ≤±0.005mm | Komplikado, kritikal nga mga dimensyon |
| Optikal nga Tigkumpara/2D | ±0.01mm ~ ±0.02mm | Dali nga pag-inspeksyon sa outline ug profile |
| Gipahinungod nga mga Gauge | Nagkalainlain | Makapasar/mapakyas sa dagkong mga produksiyon |
Ang mga rutina nga inspeksyon ug mga abanteng teknolohiya, sama sa 3D scanning, makatabang sa pag-ila sa mga dili kaayo klaro nga depekto ug pagmintinar sa hugot nga mga tolerance.
Ang makanunayong ±0.1mm nga tolerance nagdepende sa pag-align sa pagpili sa materyal ug pag-setup sa makina.
Nakab-ot sa mga tiggama ang kasaligang mga resulta pinaagi sa pag-calibrate sa mga kagamitan, pag-inspeksyon sa kalidad, ug pagpares sa gahum sa laser sa gibag-on sa materyal.
Ang lamesa sa ubos nagpakita sa mga importanteng pamaagi sa katukma:
| Pagpraktis | Kaayohan |
|---|---|
| Regular nga kalibrasyon | Makapakunhod sa pagkalainlain |
| Nagpadayon nga mga inspeksyon | Sayo nga makamatikod sa mga depekto |
| Pagpares sa materyal-makina | Nagsiguro sa masubli nga katukma |
Mga Kanunayng Pangutana
Unsa ang labing importante nga butang aron makab-ot ang ±0.1mm nga tolerance sa laser cutting?
Kinahanglan ipahiangay sa mga operator ang mga kabtangan sa materyal sa mga setting sa makina. Ang makanunayong kalibrasyon ug hustong pagpili sa materyal makasiguro sa taas nga katukma.
Unsa ka subsob nga kinahanglan i-calibrate sa mga operator ang mga laser cutting machine para sa labing maayong resulta?
Kinahanglan nga i-calibrate sa mga operator ang mga makina kada bulan. Ang kanunay nga pag-calibrate nagmintinar sa katukma ug nagpugong sa mga sayop sa dimensyon.
Makaapekto ba ang gipintalan o gipintalan nga mga sheet metal sa laser cutting tolerance?
| Tipo sa Pagtabon | Epekto sa Pagkamatugtanon |
|---|---|
| Gipintalan | Mahimong makapakunhod sa katukma |
| Giplastar | Mahimong mausab ang pagsuhop |
| Hubo nga Metal | Nagtanyag sa labing maayong katukma |